
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Design dell'ingombro dell'induttore SMD e affidabilità dei giunti di saldatura nell'assemblaggio PCB
Il design dell'impronta determina l'affidabilità del giunto di saldatura. La geometria del rame imposta il volume di saldatura, la forma del raccordo e la distribuzione delle sollecitazioni.
I progettisti e gli specialisti dell'assemblaggio possono controllare diversi parametri: dimensione e forma del cuscinetto, spaziatura del cuscinetto, rilievo termico, orientamento dei componenti e scelta tra cuscinetti NSMD e SMD. Ciascuna scelta previene una specifica modalità di guasto: rimozione definitiva, rottura dei giunti o fatica termica.
Un induttore SMD dipende interamente dai suoi giunti di saldatura. Tali giunti trasportano carico meccanico, corrente elettrica e calore. Un’articolazione debole compromette tutte e tre le funzioni contemporaneamente. Le impronte dell'induttore meritano lo stesso esame della parte stessa.
Questa guida offre regole pratiche per le decisioni sull’impronta. I lettori potranno applicarli in fase di impaginazione e verificarli in fase di assemblaggio.
Parametri chiave nella progettazione dell'ingombro degli induttori SMD
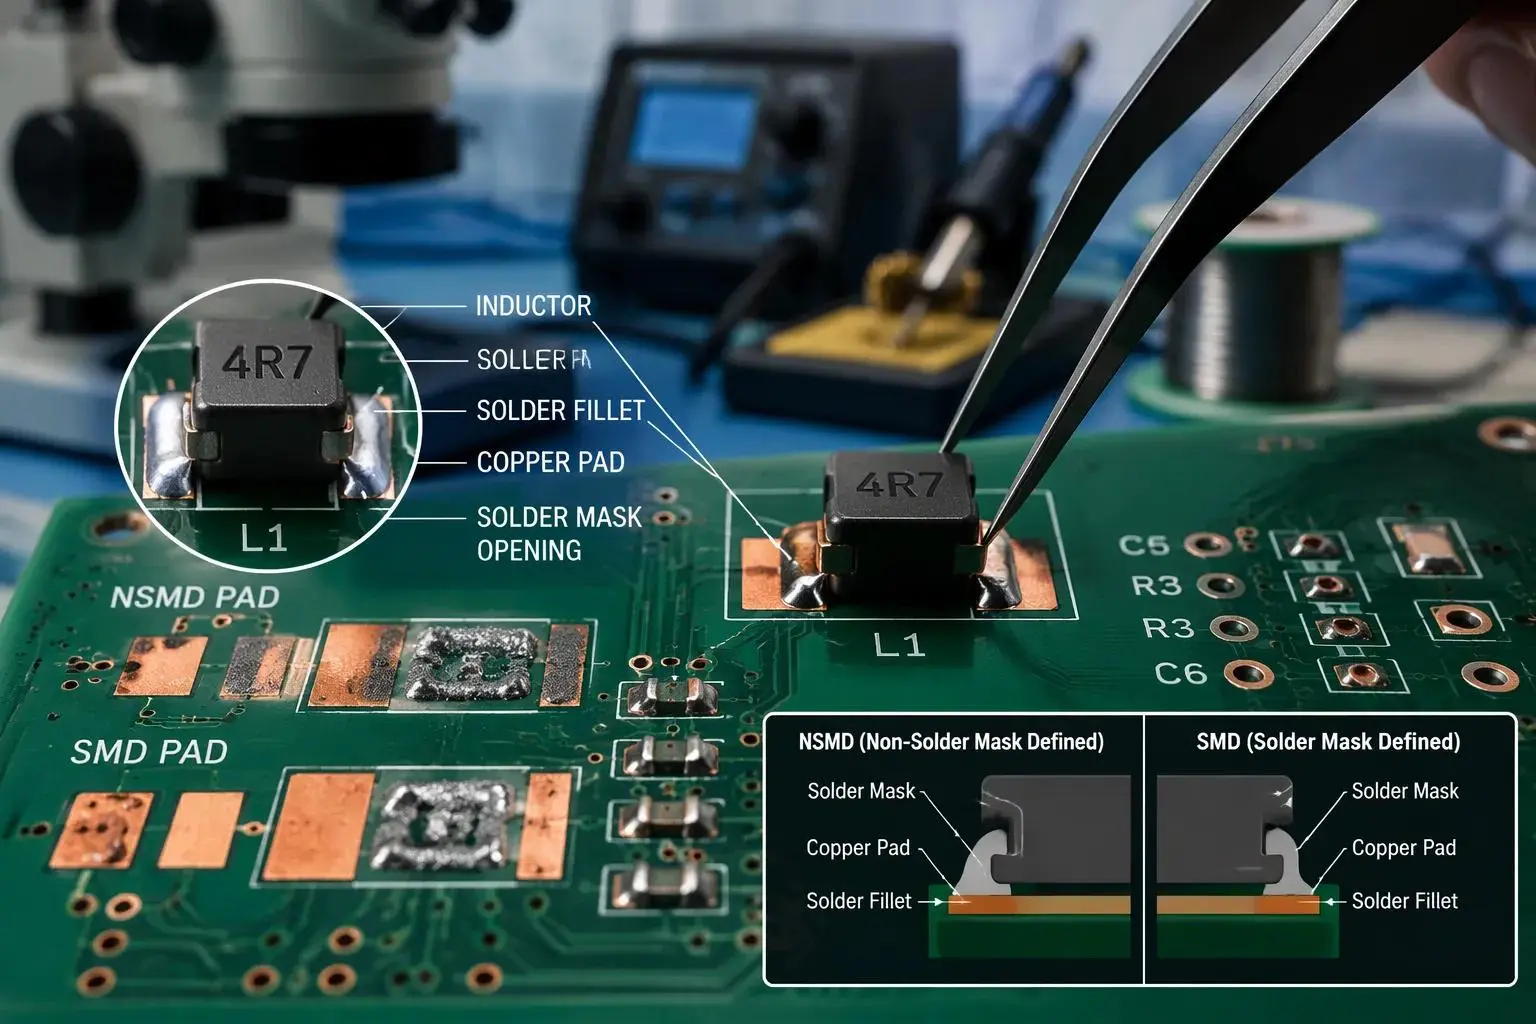
Un ingombro adeguatamente progettato garantisce giunti di saldatura affidabili, posizionamento accurato, producibilità e prestazioni elettriche e termiche. Un'impronta imprecisa provoca giunti inadeguati, disallineamento o schede non assemblabili anche quando lo schema e il percorso sono corretti. JLCPCB rileva che le impronte errate producono giunti deboli, cortocircuiti di saldatura in eccesso, lacerazioni, distorsioni e perdita di affidabilità a lungo termine dovuta a giunti incrinati. SLPCB aggiunge all'elenco cavi disallineati, giunti aperti, ponti di saldatura e rifiuti di assemblaggio. Una buona progettazione dell'impronta dell'induttore smd inizia quindi con tre leve: dimensioni del pad, forma e spaziatura del pad e definizione della maschera.
Dimensioni del pad e volume di saldatura
I cuscinetti in rame misurano tipicamente circa l'80% della dimensione della sfera o del cuscinetto, un rapporto che determina il volume di saldatura adeguato. Un'estensione tipica della punta di 0,2–0,5 mm e del tallone di 0,1–0,3 mm, che gli standard di settore associano a un miglioramento dell'affidabilità del giunto di circa il 15%, danno al raccordo spazio per formarsi. Secondo SLPCB, piazzole troppo piccole, troppo grandi o posizionate in modo errato portano a giunti di saldatura scadenti. Anche la dimensione e la spaziatura del tampone determinano il rilascio della pasta. JLCPCB consiglia una riduzione dell'apertura del 5–10% per evitare un'eccessiva deposizione di saldatura, galleggiamento dei componenti, ponti e squilibrio termico. Il modello di terreno consigliato per ciascun induttore deriva dalla scheda tecnica del produttore e i livelli di densità del modello di terreno IPC-7351 aiutano i progettisti a scegliere tra i gradi di densità. Queste regole di spaziatura e dimensione dei pad si applicano a ogni modello di terreno, dalle piccole parti dei chip alle grandi parti schermate .
NSMD vs. pad SMD e impronte del pacchetto SMD 0603
I pad NSMD (non definiti dalla maschera di saldatura) migliorano l'affidabilità del giunto di saldatura rispetto ai pad SMD, poiché l'apertura della maschera supera il rame e il raccordo avvolge i lati del pad. I pad SMD si adattano a percorsi densi dove l'ancoraggio della maschera aiuta. Entrambi si adattano a contesti progettuali diversi. Le impronte del contenitore SMD 0603 mostrano il compromesso su piccola scala. Queste impronte del contenitore 0603 richiedono proporzioni e spaziatura dei pad ristrette e JLCPCB lega la consistenza del rilascio della pasta direttamente alle dimensioni del pacchetto. Anche le impronte del package 0603 si trovano nella fascia di spessore dello stencil da 100–120 µm, quindi il design dell'apertura è importante tanto quanto la geometria del rame. I progettisti che trattano le impronte dei pacchetti 0603 come versioni in miniatura di parti più grandi spesso perdono rendimento. Le impronte del pacchetto 0603 premiano l'esatta progettazione dell'impronta CAD.
Dimensioni del pacchetto | Spessore ideale dello stencil |
01005 / 0201 | 80–100 µm |
0402 / 0603 | 100–120 µm |
0805+ | 120–150 µm |
Le impronte degli induttori SMD sono generalmente costituite da due pad e i progettisti possono combinarli con una sfera di saldatura per gestire le connessioni del circuito. La forma e la spaziatura del cuscinetto determinano il modo in cui il giunto si bagna. Una coppia bilanciata di cuscinetti in rame mantiene la tensione superficiale simmetrica. Queste decisioni relative all'impronta e al layout degli induttori smd influiscono direttamente sull'affidabilità dei giunti di saldatura, pertanto i team dovrebbero documentarle nelle migliori pratiche di layout PCB dell'induttore. Il design dell'impronta dell'induttore a montaggio superficiale e la progettazione e il posizionamento dell'impronta appartengono insieme in un'unica recensione. I pacchetti e le impronte degli induttori variano notevolmente e ogni induttore necessita della propria impronta verificata . I team di progettazione PCB dovrebbero trattare ogni impronta come un artefatto controllato, non come un residuo di copia e incolla.
Modalità di guasto e affidabilità dei giunti di saldatura
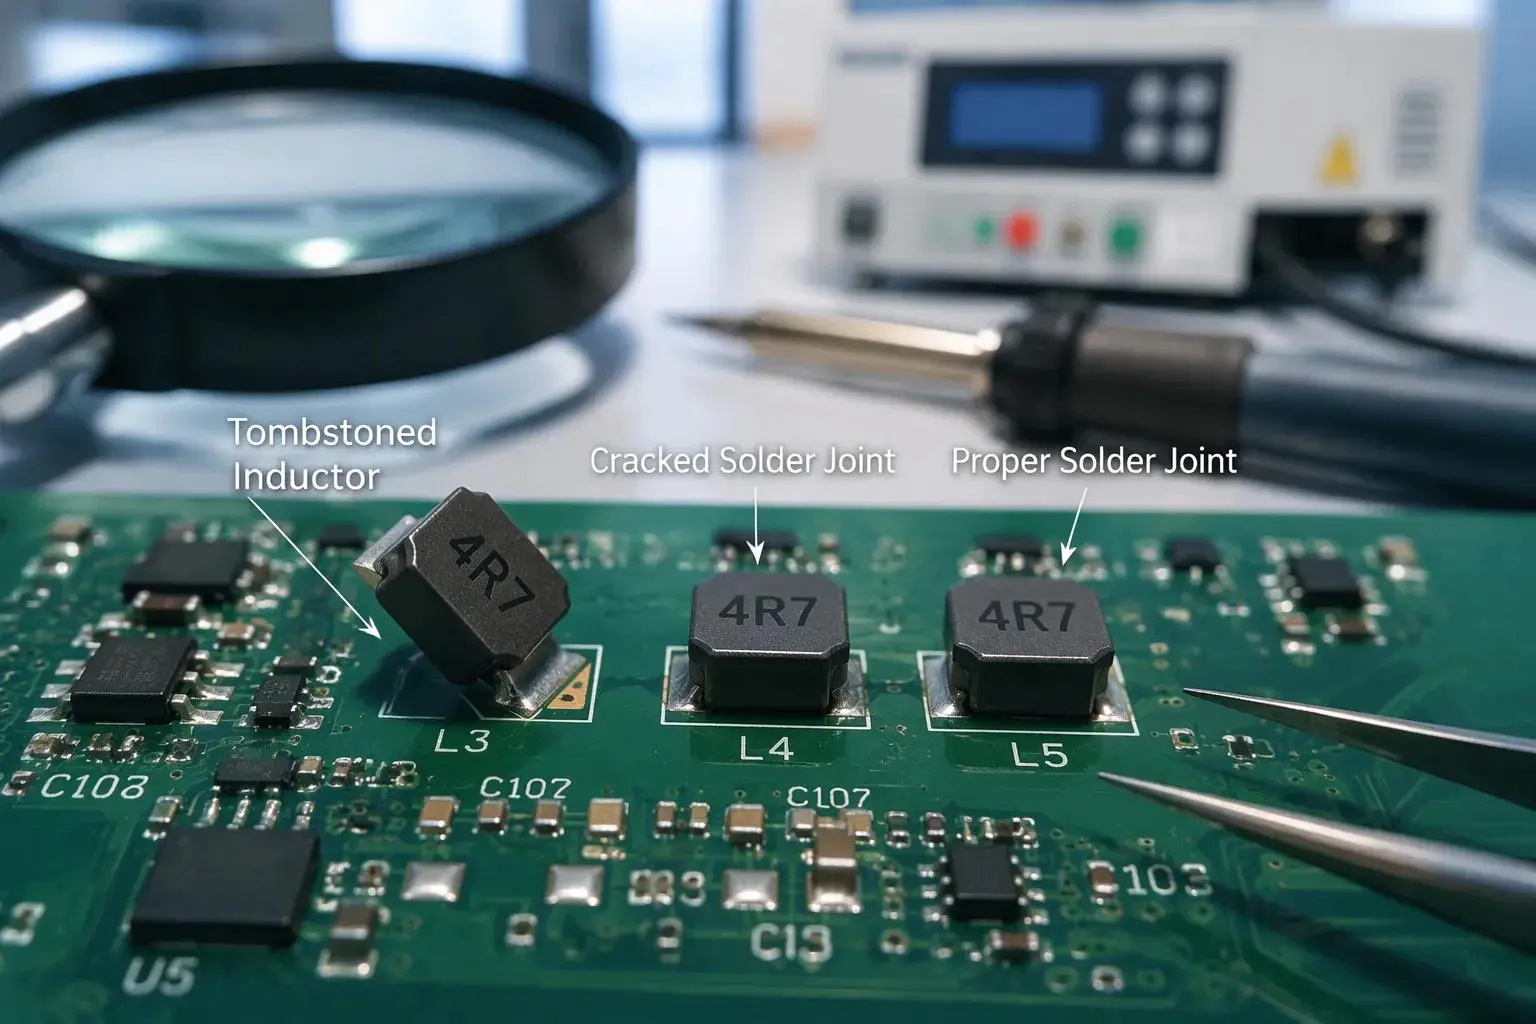
Due modalità di guasto dominano i rendimenti sul campo degli induttori SMD : tombstoneing durante il riflusso e rottura dei giunti durante la vita utile. Ognuno di essi riconduce a specifici parametri dell'impronta. Lo squilibrio dei cuscinetti, la spaziatura, la definizione della maschera e l'orientamento determinano il modo in cui si forma un'articolazione e il modo in cui sopravvive allo stress.
Tombstoneing e bagnatura irregolare
Il tombstoneing si verifica quando un componente SMD a due terminali viene tirato verso l'alto su un lato durante la saldatura a rifusione. La causa è uno squilibrio tra le due estremità dei componenti, come spiega Beeproduced. Il momento critico arriva quando la pasta saldante su entrambe le piazzole si scioglie, bagna le superfici di terminazione e si diffonde tra piazzola e terminazione. Idealmente, entrambi i cuscinetti si riscaldano in modo uniforme, la pasta si liquefa quasi contemporaneamente e le forze risultanti si bilanciano. I problemi iniziano quando la bagnatura inizia prima o con maggiore intensità su un lato. La saldatura liquida su quel lato tira il componente mentre non esiste una controforza uguale sul lato opposto. Le parti piccole e leggere si sollevano facilmente in questo squilibrio.
Diversi fattori scatenanti creano lo squilibrio della forza di bagnatura, secondo JLCPCB:
Innesco dello squilibrio della forza di bagnatura | Dettaglio |
Rampa di riscaldamento troppo veloce | Un tampone raggiunge la temperatura del liquidus della lega prima dell'altro |
Distribuzione irregolare del calore del rame | Un pad si collega a un enorme piano terra mentre l'altro rimane isolato |
Incolla mancata corrispondenza del volume | Mancata corrispondenza tra i due pad |
Riscaldamento asimmetrico | All'interno delle zone di convezione del forno |
PCBCart aggiunge all'elenco i problemi di progettazione dei pad: pad di diverse dimensioni, separazione o connessione in rame producono volumi di saldatura o comportamento di riscaldamento disuguali. Il posizionamento decentrato consente alla saldatura su un lato di afferrare la terminazione e trascinare il dispositivo verso l'alto. Anche l'attività del fondente, la viscosità della pasta, la finitura superficiale, la contaminazione e l'ossidazione modificano la velocità di bagnatura. La prevenzione del tombstone inizia quindi dal layout. I pad simmetrici, le connessioni in rame bilanciate e il posizionamento centrato eliminano la causa principale. Un profilo di riflusso controllato con un avvio lento, un'area di immersione costante e una temperatura di picco corretta consentono a entrambi i giunti di sciogliersi contemporaneamente.
Cracking e fatica termica
Secondo PCBMaster, i giunti fessurati si verificano quando lo stress termico o meccanico rompe la connessione di saldatura a causa di una scarsa distribuzione dello stress sulle piastre. Il disadattamento dell’espansione del ciclo termico guida il processo. Una geometria rigida del giunto concentra lo stress sul tallone e cicli ripetuti propagano una fessura fino all'apertura del giunto. Il design debole delle pastiglie aumenta la concentrazione dello stress e il problema si manifesta più spesso negli ambienti automobilistici e industriali. Contribuiscono a ciò la dimensione errata o l'asimmetria delle piazzole, l'allineamento inadeguato della maschera di saldatura e della maschera di pasta e l'insufficiente equilibrio termico tra le piazzole. Ignorare gli standard di progettazione IPC aumenta il rischio.
Le opzioni di mitigazione dipendono dal contesto. PCBMaster consiglia librerie di pad IPC-7351, coppie di pad simmetriche per componenti SMT, design ottimizzato dell'apertura della pasta, bilanciamento termico migliorato per componenti di piccole dimensioni e spaziatura adeguata della maschera di saldatura per evitare ponti. I controlli DFM prima della fabbricazione rilevano tempestivamente gli errori di mancata corrispondenza dell'impronta. I progettisti che lavorano con le impronte del pacchetto 0603 dovrebbero tenere presente che i corpi piccoli tollerano meno asimmetria rispetto alle parti più grandi, quindi lo stesso squilibrio che distorce semplicemente un grande induttore renderà definitiva una parte 0603. L'impronta del package 0603 lascia inoltre meno rame per la diffusione del calore, il che aumenta lo stress termico locale. Una revisione dell'impronta che abbina la geometria bilanciata a una finestra di rifusione convalidata protegge l'affidabilità del giunto di saldatura in entrambe le modalità di guasto.
Considerazioni termiche e meccaniche
Disadattamento CTE e rilievo termico
Un induttore e il relativo PCB si espandono a velocità diverse durante il ciclo termico. La scheda, il rame e il corpo del componente presentano ciascuno un diverso coefficiente di dilatazione termica. Questa mancata corrispondenza mette a dura prova il giunto di saldatura ad ogni sbalzo di temperatura. Un'articolazione rigida concentra la tensione sul tallone, dove il filetto incontra il cuscinetto. Cicli ripetuti propagano quindi una fessura fino all'apertura della connessione.
Il sollievo termico modella il modo in cui il calore si muove attraverso il giunto. Un cuscinetto legato direttamente a un grande piano di rame conduce rapidamente il calore durante il riflusso. Questo rapido abbassamento può lasciare una terminazione più fredda dell'altra e ritardare la bagnatura su quel lato. I raggi di scarico termico rallentano il percorso del calore e bilanciano le due estremità. I progettisti dovrebbero valutare questo vantaggio rispetto alle esigenze di trasporto della corrente, poiché i raggi stretti aggiungono resistenza. Il giusto equilibrio dipende dal livello di potenza dell'induttore e dall'area di rame circostante.
Orientamento e distribuzione dello stress
L'orientamento del componente modifica il percorso delle sollecitazioni attraverso il giunto. Un induttore posizionato parallelamente al bordo di una scheda subisce sollecitazioni di flessione lungo il suo asse lungo. La rotazione di novanta gradi sposta il carico nella direzione più debole. Le revisioni del layout dovrebbero verificare l'orientamento rispetto ai punti flessibili della scheda, ai fori di montaggio e alle aree dei connettori noti.
La simmetria del cuscinetto supporta una distribuzione uniforme dello stress. I pad asimmetrici caricano un filetto più duramente del suo partner. La geometria simmetrica, verificata rispetto ai modelli del terreno IPC-7351, distribuisce il carico su entrambi i giunti. Un buon design dell'impronta abbina quella simmetria con un orientamento sensato. I team dovrebbero registrare entrambe le scelte nella propria libreria di impronte, in modo che i progetti successivi ereditino un layout collaudato. Questa disciplina protegge l'affidabilità del giunto di saldatura per tutta la vita del prodotto.
Linee guida sull'ingombro degli induttori SMD per l'assemblaggio
Le scelte dell'impronta confluiscono direttamente nel design dell'apertura dello stencil e nella finestra del profilo di riflusso. Un pad troppo grande richiede un'apertura ridotta; un tampone legato al rame pesante necessita di un ammollo più lento. Queste linee guida sull'ingombro degli induttori smd vincolano le decisioni sul layout alla catena di montaggio.
L'assemblaggio SMT può raggiungere da 5,5 a 20 giunti di saldatura per centimetro quadrato con elevata resistenza agli urti e alle vibrazioni. Il design dell'impronta supporta tale densità. I cuscinetti bilanciati mantengono stabile il volume della pasta e il volume costante mantiene ogni giuntura nella finestra. I team senza controllo di processo interno possono fare affidamento su servizi professionali di assemblaggio PCB per induttori schermati SMD . Questo percorso è adatto ai team a basso volume; è un'opzione, non un requisito.
Progettazione dello stencil e profilo di rifusione
La dimensione dell'apertura segue la geometria del pad. I progettisti riducono l'apertura del 5–10% rispetto al rame per evitare un eccesso di pasta, galleggiamento dei componenti e ponti. Le impronte della confezione 0603 si trovano nella banda dello stencil da 100–120 µm, quindi la precisione dell'apertura è più importante lì che su parti più grandi. La saldatura a rifusione ha esito positivo quando entrambe le terminazioni raggiungono insieme il liquidus. Una rampa lenta e un'immersione costante bilanciano le due estremità. La stessa logica appare nelle migliori pratiche di layout del PCB dell'induttore: rame simmetrico, calore simmetrico.
Ispezione e controllo del processo
L’ispezione chiude il cerchio. I controlli visivi rilevano la rimozione definitiva e l'inclinazione. I raggi X rivelano vuoti e raccordi nascosti sotto corpi schermati. La sezione trasversale conferma la forma del raccordo sulle parti critiche. Ogni risultato rientra nella revisione dell'impronta. Un vuoto ricorrente indica un cambiamento di apertura; un tallone rotto indica la geometria del pad. Questo feedback trasforma la progettazione dell'impronta dell'induttore a montaggio superficiale in una disciplina iterativa. Le buone considerazioni sulla produzione e sull'assemblaggio includono questo ciclo fin dal primo giorno.
Lista di controllo delle migliori pratiche sull'impronta
La tabella seguente condensa i parametri trattati nelle sezioni precedenti in un unico foglio di revisione. Ogni riga rimanda alla sezione che spiega il ragionamento.
Parametro | Bersaglio | Sezione |
Rapporto del cuscinetto | Cuscinetti in rame prossimi all'80% della dimensione del cuscinetto o della sfera | Dimensioni del pad e volume di saldatura |
Estensione della punta | 0,2–0,5 mm | Dimensioni del pad e volume di saldatura |
Estensione del tallone | 0,1–0,3 mm | Dimensioni del pad e volume di saldatura |
Definizione della maschera | NSMD per affidabilità congiunta, SMD per routing denso | Pad NSMD e SMD |
Simmetria del cuscinetto | Area uguale e connessione in rame uguale su entrambi i pad | Tombstoneing e bagnatura irregolare |
Sollievo termico | Raggi dimensionati in base al livello di potenza dell'induttore | Disadattamento CTE e rilievo termico |
Orientamento | Controllato rispetto ai punti flessibili della scheda e ai fori di montaggio | Orientamento e distribuzione dello stress |
Apertura dello stampino | Riduzione del 5–10% rispetto al rame | Progettazione dello stencil e profilo di rifusione |
Spessore dello stampino | 100–120 µm per le impronte della confezione 0603 | Pad NSMD e SMD |
Riflusso | Rampa lenta, immersione costante, tempistica del liquidus abbinata | Progettazione dello stencil e profilo di rifusione |
I progettisti dovrebbero eseguire questo elenco durante la revisione del layout, non dopo la fabbricazione. Un rapporto delle pastiglie al di fuori dell'obiettivo dell'80% o una coppia asimmetrica emergeranno come difetti durante l'assemblaggio. Gli standard del settore collegano le estensioni della punta e del tallone di cui sopra a un miglioramento dell'affidabilità articolare di circa il 15%, quindi i numeri hanno un peso reale.
Due abitudini rendono utile la lista di controllo. Innanzitutto, verificare l'impronta di ogni induttore smd rispetto alla scheda tecnica del produttore e ai livelli di densità IPC-7351. In secondo luogo, registrare ogni deviazione e il relativo risultato dell'ispezione. Queste linee guida sull'impronta degli induttori smd proteggono la resa solo quando i team le applicano in modo coerente nei progetti. La progettazione di un'impronta solida e le migliori pratiche di layout disciplinato del PCB dell'induttore condividono le stesse basi: rame bilanciato, geometria verificata e una revisione documentata. I team che trattano la progettazione dell'impronta degli induttori a montaggio superficiale come un processo controllato creano una libreria di impronte comprovate. Quella libreria accorcia quindi ogni layout futuro e mantiene prevedibile l'affidabilità congiunta.
Il design dell'impronta offre agli ingegneri la prima e più controllabile leva per l'affidabilità del giunto di saldatura. La geometria del rame imposta il volume di saldatura, la forma del raccordo e il percorso di sollecitazione prima che qualsiasi parte raggiunga la linea.
I progettisti dovrebbero applicare i parametri della lista di controllo nelle prime fasi del layout. Successivamente convalidano ogni scelta attraverso i dati di assemblaggio e ispezione. Questa sequenza individua lo squilibrio prima che diventi un difetto.
I risultati sul campo e il feedback sul processo dovrebbero guidare la prossima revisione. Un tallone rotto o un vuoto ricorrente indica ai team dove è necessario intervenire sull'impronta. Ogni aggiornamento rafforza la libreria. Ogni induttore eredita quindi un modello di terreno comprovato e ogni nuova revisione delle impronte parte da prove piuttosto che da congetture.


