English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Tracciabilità degli induttori automobilistici e requisiti di qualità della produzione
Gli induttori automobilistici devono soddisfare due quadri normativi: IATF 16949 per la tracciabilità e il controllo dei processi e AEC-Q200 per la qualificazione dei componenti passivi. AEC-Q200 è la specifica dell'Automotive Electronics Council per condensatori, resistori, induttori, trasformatori, cristalli e fusibili; una parte senza di essa non è di livello automobilistico. La norma IATF 16949 aggiunge severi controlli di tracciabilità degli induttori automobilistici, pianificazione avanzata della qualità del prodotto e gestione formale del rischio.
La posta in gioco è assoluta. I circuiti sotto il cofano e critici per la sicurezza richiedono zero guasti per tutta la vita del veicolo, un problema che i componenti commerciali standard non devono mai affrontare.
Parametro | Circuiti integrati commerciali | Requisiti automobilistici |
Temperatura operativa | Da 0°C a 85°C | Da -40°C a 150°C |
Vita operativa prevista | 2–3 anni | 10 anni o più |
Tasso di fallimento accettabile | 300 parti per milione | zero |
I componenti contraffatti rappresentano un rischio reale e ben documentato nelle catene di fornitura automobilistiche. Acquista tutte le parti qualificate AEC-Q100 e AEC-Q200 esclusivamente tramite distributori in franchising in grado di fornire la tracciabilità completa del lotto fino al produttore originale del semiconduttore.
Requisiti di tracciabilità degli induttori automobilistici
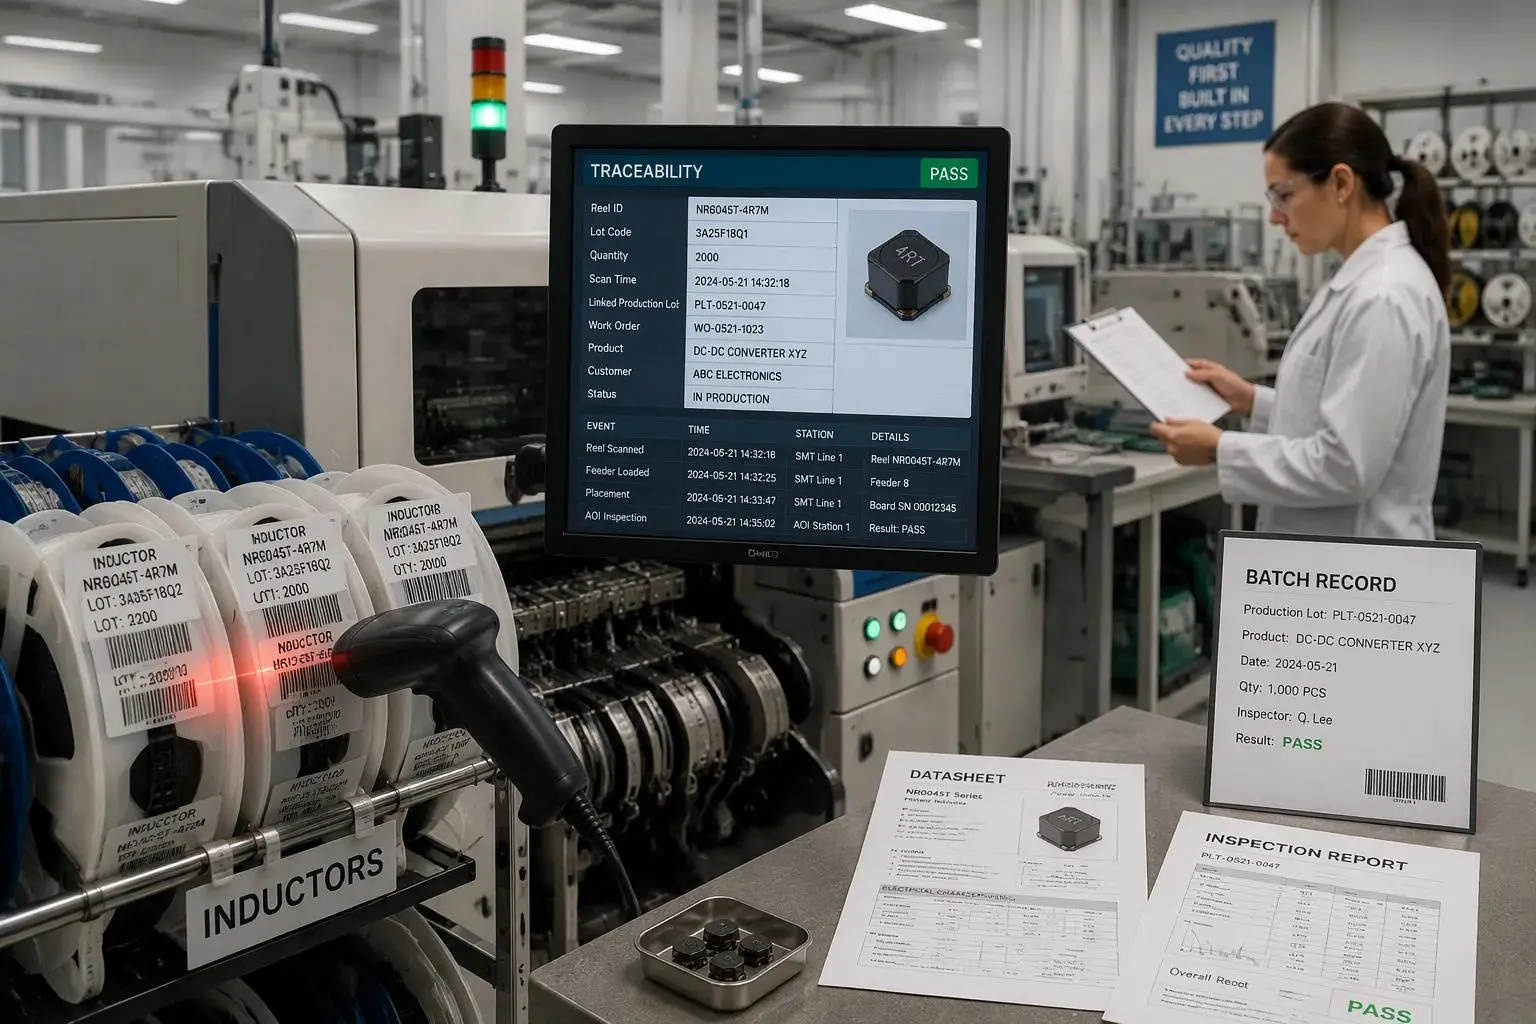
La conformità allo standard IATF 16949 richiede rigorosi controlli di tracciabilità e documentazione end-to-end di ogni fase della produzione. La tracciabilità degli induttori automobilistici inizia dal lotto e arriva fino alla singola unità. Questa disciplina separa i programmi di elettronica automobilistica da quelli commerciali.
Monitoraggio a livello di lotto e di unità
La tracciabilità obbligatoria del lotto inizia con un codice lotto univoco assegnato nella fase della materia prima. Tale codice segue il nucleo avvolto, l'assemblaggio e l'operazione di prova. La tracciabilità a livello di bobina estende il filo fino alla fase di confezionamento, in modo che un cliente possa identificare l'esatta bobina spedita rispetto a un ordine di acquisto. La tracciabilità delle bobine a livello di alimentatore chiude il ciclo sulla linea: una macchina di posizionamento legge l'identità della bobina e il registro dell'assemblaggio collega quindi ogni induttore posizionato alla sua bobina sorgente. Questa tracciabilità bidirezionale end-to-end consente a un produttore di spostarsi da un campo di ritorno a un lotto di produzione o di proseguire da un lotto sospetto a ogni assemblaggio interessato.
Richiami dei limiti di tracciabilità a livello di parte. Un difetto confinato in un lotto resta confinato perché il record collega le parti ai dati di processo. I clienti guadagnano fiducia quando possono richiedere un batch record campione e riceverlo mentre aspettano. Il record dovrebbe indicare il lotto, il codice della data, il risultato dell'ispezione e l'esito funzionale, come riportato da PCBasic nella guida all'audit dei fornitori. La produzione verticalmente integrata supporta il controllo di qualità completo end-to-end e la piena tracciabilità, poiché un'unica organizzazione possiede ogni fase, dall'avvolgimento al test finale. Tale proprietà elimina le lacune di trasferimento in cui i record si interrompono.
Documentazione e conservazione dei dati
La documentazione e la conservazione dei dati trasformano la tracciabilità degli induttori automobilistici in una prova. CoilMX consiglia di conservare insieme al progetto la revisione della scheda tecnica selezionata, il confronto elettrico, la revisione dell'impronta, i risultati dei test di esempio e qualsiasi record di qualificazione specifica del cliente. Per i programmi di fornitura controllata, gli acquirenti devono confermare le informazioni sull'ordine e le aspettative di notifica di modifica con il fornitore. I fornitori di induttori qualificati AEC-Q200 in genere supportano la documentazione PPAP, la tracciabilità e i requisiti di affidabilità o convalida specifici del progetto ai sensi della norma IATF 16949.
IATF 16949 aggiunge requisiti specifici per il settore automobilistico oltre a tali fondamenta, motivo per cui la maggior parte dei programmi automobilistici Tier 1 e Tier 2 lo richiedono specificamente anziché accettare la sola ISO 9001.
Samtec illustra lo standard nella pratica: i suoi prodotti automobilistici della Serie A sono fabbricati in uno stabilimento controllato IATF 16949, costruiti secondo disegni e standard Samtec, registrati nell'International Material Data System e supportati da pacchetti di processi di approvazione delle parti di produzione di livello 3. Il record che ha peso registra una non conformità: cosa è andato storto, quando è stato sollevato, quale correzione è stata applicata e chi l'ha approvata. I revisori dei conti dovrebbero chiedere quel record a moltissimi. Un lotto rifiutato, una rilavorazione o un cambio di fornitore dovrebbero lasciare una voce datata con il nome del proprietario. I registri di tracciabilità end-to-end legano tale prova a un lotto, a partire da prima che venga collocata una singola parte, con l'acquisto da fonti approvate, la revisione della documentazione di approvvigionamento e l'ispezione in entrata basata sul rischio collegata all'ordine. Un identificatore batch quindi inserisce materiale, processo e test in un thread. I campi che vale la pena includere includono revisione della distinta base, numero di lotto, percorso del processo e voci di controllo qualità che denominano ciò che è stato controllato in ogni fase, dal risultato del primo articolo all'esito del test funzionale, scritto in un sistema di esecuzione della produzione. I programmi di elettronica automobilistica dipendono da questa disciplina e i record collegati dovrebbero essere recuperabili per un lotto denominato.
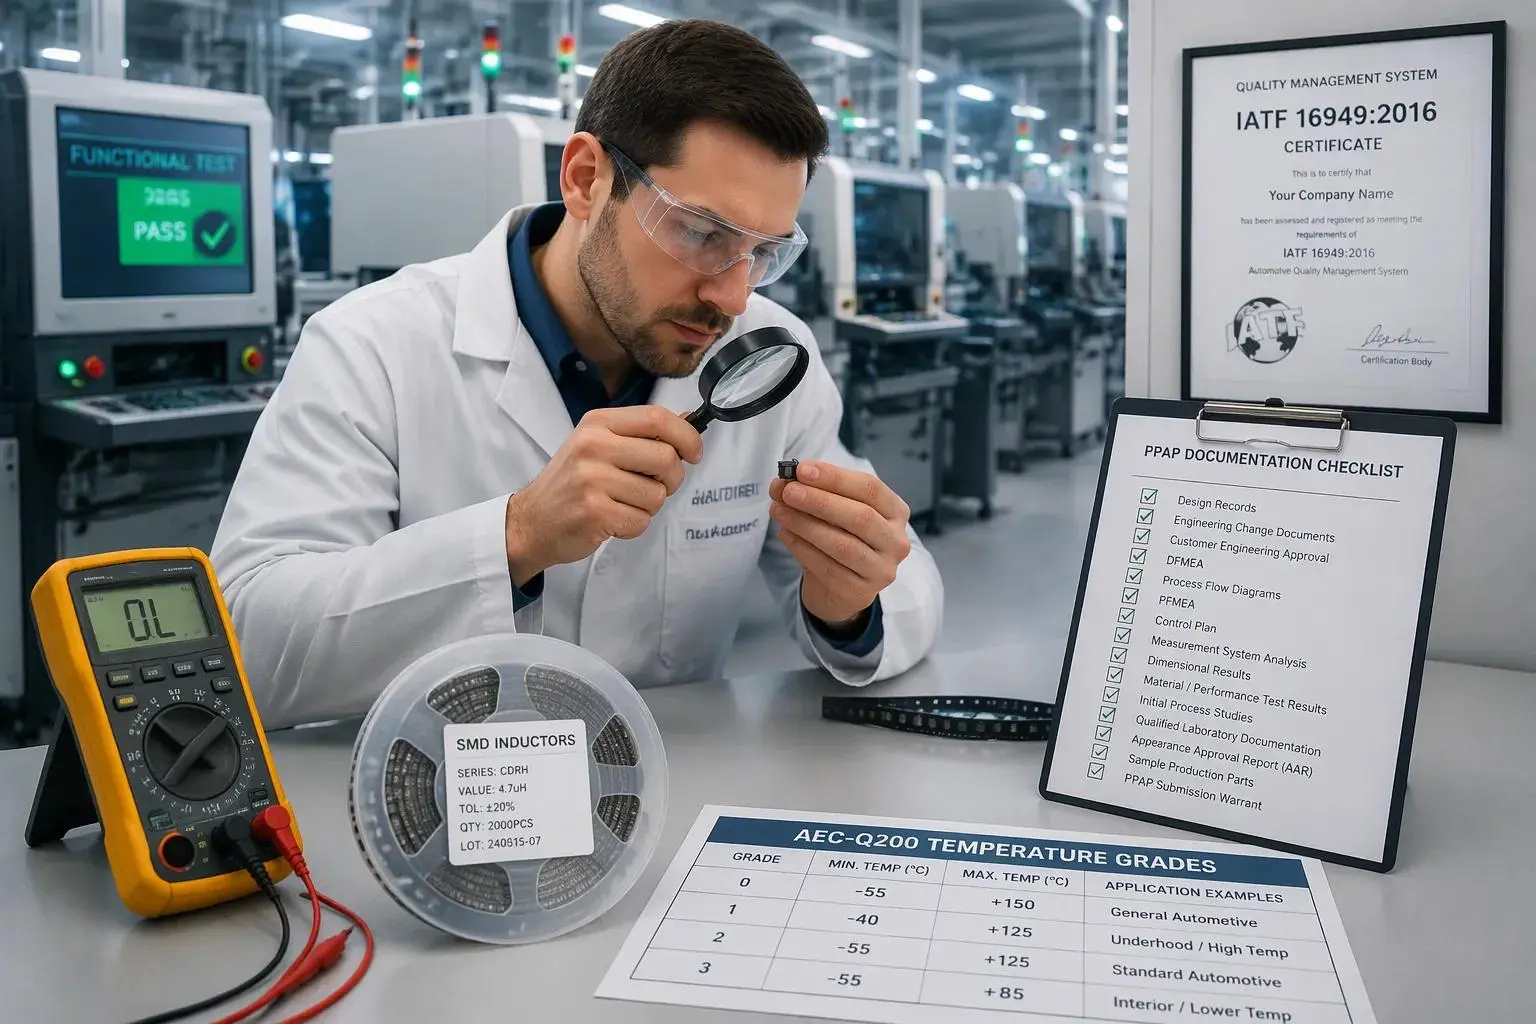
La qualità della produzione nella progettazione di induttori per convertitori cc-cc per autoveicoli si basa su due pilastri: un sistema di gestione della qualità conforme e una parte qualificata. Entrambi devono essere mantenuti prima che venga spedito un singolo rullo.
Conformità IATF 16949
L’obiettivo dei guasti sul campo è pari a zero parti per milione. Questi obiettivi guidano ogni decisione di processo nella progettazione di induttori per convertitori cc-cc per autoveicoli.
La progettazione del processo deve tenere conto dell'affidabilità e della stabilità. I processi chiave richiedono un CPK di almeno 1,67, un livello di capacità che lascia un margine misurabile tra il limite delle specifiche e l'estensione del processo. Un processo che si svolge al di sotto di tale soglia non può dimostrare la stabilità richiesta dai programmi di elettronica automobilistica.
La conformità allo standard IATF 16949 richiede anche la pianificazione avanzata della qualità del prodotto (APQP). I fornitori presentano la documentazione PPAP che include registrazioni di progettazione, diagrammi di flusso dei processi, FMEA, piani di controllo e studi di capacità. L'approvazione APQP e PPAP è la via formale per diventare un fornitore approvato. I fornitori di componenti magnetici certificati per il settore automobilistico supportano la documentazione PPAP oltre ai requisiti di affidabilità o convalida specifici del progetto.
Qualificazione standard AEC-Q200
Lo standard AEC-Q200 stabilisce la qualificazione per grado. Panasonic documenta gli intervalli di temperatura come segue.
Grado | Intervallo di temperatura |
Grado 0 | Da -50°C a +150°C (più severo, tutte le posizioni di montaggio) |
Grado 1 | Da -40°C a +125°C (aree ad alta temperatura come il vano motore) |
Grado 2 | Da -40°C a +105°C (alcune aree delle cabine passeggeri) |
Grado 3 | Da -40°C a +85°C (uso generale nell'abitacolo) |
Grado 4 | Da 0°C a +70°C (al di fuori dell'ambito elettrico automobilistico) |
Le condizioni di prova differiscono in base al grado anche per lo stesso elemento di prova. I test principali richiedono dimensioni del campione statisticamente giustificate, come n = 77.
L'AEC-Q200 contiene 28 elementi di prova in totale, ma i dispositivi magnetici devono affrontare un insieme più ristretto. La tabella 5 dell'AEC-Q200 Rev E elenca i test applicabili per induttori e trasformatori, secondo Codaca:
1. Test elettrico pre e post stress
2. Esposizione alle alte temperature (stoccaggio)
3. Ciclaggio della temperatura
4. Pregiudizio sull'umidità
5. Durata operativa ad alta temperatura
6. Visiva esterna
7. Dimensioni fisiche
8. Forza terminale (piombo)
9. Resistenza ai solventi
10. Shock meccanico
11. Vibrazioni
12. Resistenza al calore di saldatura
13. ESD (modello del corpo umano)
14. Saldabilità
15. Caratterizzazione elettrica
16. Infiammabilità
17. Scheda flessibile (SMD)
18. Resistenza terminale (SMD)
Alcuni test non si applicano. La resistenza ai solventi copre le parti marcate con inchiostro, non quelle marcate al laser. Il test ESD non è richiesto per i componenti induttivi. L’infiammabilità colpisce principalmente la resina o la plastica esposta e i nuclei metallici con filo di rame non ne hanno bisogno, secondo Codaca.
I campioni rappresentativi vengono sottoposti a controlli delle dimensioni fisiche rispetto alla scheda tecnica, all'ispezione visiva della costruzione e della marcatura e alla misurazione elettrica prima e dopo lo stress. Acquistare componenti AEC-Q200 significa verificare che la qualità corrisponda alla posizione di montaggio. L'approvvigionamento dei componenti AEC-Q200 significa anche verificare che l'elenco dei test copra la famiglia di componenti. La selezione dell'induttore di potenza per una posizione calda nel vano motore richiede il Grado 1 o superiore. La selezione dell'induttore per un circuito di cabina può accettare il Grado 3. La corrente di saturazione deve essere mantenuta nell'intero intervallo di temperature nominali, non solo a 25°C.
I team di elettronica di potenza automobilistica trattano questi controlli come parte della progettazione dell'induttore del convertitore cc-cc automobilistico, non come un passaggio finale. I programmi di elettronica automobilistica che li incorporano in anticipo evitano riprogettazioni tardive. Il record di qualità riflette quindi una parte costruita secondo gli standard, non una parte testata per renderla conforme.
Controlli e test di processo
Ispezione in corso
I controlli di processo rilevano le deviazioni prima che raggiungano il cliente. I programmi di elettronica automobilistica integrano l'ispezione in ogni fase della produzione, non alla fine della linea. La tensione dell'avvolgimento, il posizionamento del nucleo e la formazione del giunto di saldatura subiscono ciascuno un controllo definito. Gli operatori registrano il risultato rispetto al codice lotto in tempo reale.
Il controllo statistico del processo consolida questi controlli. I processi chiave devono mantenere un CPK di almeno 1,67, quindi i flag della carta di controllo vanno alla deriva mentre il margine esiste ancora. Una tendenza verso il limite delle specifiche innesca un'azione correttiva prima che qualsiasi unità fuori specifica venga spedita. Questa disciplina protegge l'obiettivo di zero difetti richiesto dalla progettazione degli induttori dei convertitori cc-cc per autoveicoli .
Test finale e validazione
Il test finale conferma che ciascun induttore soddisfa le sue specifiche elettriche. Le stazioni di prova misurano l'induttanza, la resistenza CC, il comportamento di saturazione e la resistenza di isolamento. La stazione scrive i risultati nel record dell'unità e li collega al lotto. Un'unità guasta non lascia mai il piano senza una disposizione documentata.
La convalida quindi dimostra il progetto rispetto all'elenco dei test AEC-Q200. I campioni sono sottoposti a cicli di temperatura, variazioni di umidità, durata operativa ad alta temperatura, vibrazioni, shock meccanici e flessione della scheda. Le misurazioni elettriche vengono eseguite prima e dopo ogni sollecitazione. Una parte che esce dalla sua fascia di tolleranza non supera la qualificazione, indipendentemente dalla sua lettura iniziale.
L’AEC-Q200 richiede dimensioni del campione statisticamente giustificate per i test principali, quindi la validazione si basa sull’evidenza piuttosto che su una manciata di unità.
I team di elettronica automobilistica trattano il test finale e la convalida come un unico ciclo. I dati di test vengono inseriti nella progettazione dell'induttore del convertitore cc-cc per autoveicoli e il circuito si restringe ad ogni costruzione. La selezione dell'induttore si basa quindi sulla capacità comprovata, non su una dichiarazione della scheda tecnica. Questo feedback rafforza anche l’affidabilità a lungo termine, perché ogni deriva diventa una correzione del processo piuttosto che un ritorno sul campo. Il record di qualità si chiude solo quando i dati di test, validazione e lotto concordano.
Il ruolo della tracciabilità nella qualità e nella conformità
La tracciabilità documenta ogni fase della produzione e tale registrazione dimostra la conformità di settori con standard rigorosi come quello automobilistico. I produttori certificati IATF 16949, ISO 9001 e AEC-Q200 soddisfano gli standard globali di qualità e tracciabilità.
Collegamento dei dati di test ai lotti di produzione
I dati dei test hanno peso solo quando sono legati a un lotto specifico. Yiyang Magnets testa ogni induttore per induttanza, resistenza CC e corrente di saturazione prima della spedizione e ogni lotto di produzione rimane tracciabile. Il fornitore può quindi fornire su richiesta dichiarazioni sui materiali, rapporti di prova e certificati di conformità.
Focus sull'affidabilità | Assicurazione | Beneficio |
Test elettrico al 100%. | Ogni induttore è stato testato per L, DCR e Isat prima della spedizione | Garantisce che ogni parte soddisfi le specifiche ordinate |
Durabilità termica e meccanica | Test di cicli termici, shock termico e vibrazioni secondo IEC 60068 | Garantisce affidabilità a lungo termine in condizioni reali |
Conformità RoHS e REACH | Tutti i materiali sono conformi ad entrambe le normative | Semplifica la conformità per i mercati globali |
Qualificazione AEC-Q200 | Seleziona serie qualificate per lo standard dello stress test | Adatto ai sistemi di ricarica dei veicoli elettrici e alle centraline elettroniche |
Tracciabilità e documentazione | Ogni lotto è tracciabile; dichiarazioni e relazioni disponibili | Supporta i sistemi ISO 9001 e gli audit della catena di fornitura |
Chipsen Electronics Technology esegue la gestione basata su MES della pianificazione della produzione, della tracciabilità dei materiali, dei parametri di processo e dei dati di qualità in tempo reale. I suoi test automatizzati coprono induttanza, resistenza , rigidità dielettrica, rapporto spire e polarità con dati tracciabili. I record MES supportano quindi l'indagine a livello di lotto.
Supportare audit e azioni correttive
Gli audit premiano le prove, non le garanzie. Chipsen mantiene la tracciabilità del lotto e del codice data, i risultati registrati dei test elettrici ove concordato, il contenimento delle non conformità e i registri delle azioni correttive e la revisione delle modifiche tecniche con notifica al cliente. Smartsolenoid descrive un sistema simile: tracciabilità dei materiali, lotti di produzione, parametri di processo e registrazioni di ispezioni e test. Questa struttura rende pratica l’analisi rapida delle cause profonde e l’azione correttiva.
La tracciabilità end-to-end protegge inoltre lo stato approvato durante il ciclo di vita del prodotto. Il controllo delle modifiche mantiene intatto il progetto qualificato e la conformità dell'elettronica automobilistica si basa su tale continuità. Per i programmi di elettronica automobilistica, il profitto è un record di qualità che risponde alla domanda di un revisore con una voce datata e un proprietario nominato.
Migliori pratiche per l'implementazione
Costruire un sistema di dati di tracciabilità
Un sistema di dati funzionante inizia con un identificatore univoco nella fase della materia prima. Tale identificatore segue il nucleo della ferita attraverso l'assemblaggio, il test e il confezionamento. Ogni fase di produzione scrive il proprio risultato sullo stesso record. Il sistema quindi risponde rapidamente a due domande: da dove viene questa unità e dove è finita questa partita.
I produttori dovrebbero trattare i problemi e la tracciabilità come un’unica piattaforma, non come due progetti. Chipsen Electronics Technology esegue la gestione basata su MES della pianificazione, della tracciabilità dei materiali, dei parametri di processo e dei dati di qualità in tempo reale. Questa singola fonte elimina le lacune di trasferimento in cui i documenti cartacei si guastano. La tracciabilità digitale riduce inoltre i tempi di indagine, poiché un ingegnere può ottenere un record batch senza camminare sul posto.
Integrazione della tracciabilità nel controllo del processo
La tracciabilità fornisce valore quando alimenta il ciclo di controllo. Un grafico di controllo segnala lo spostamento su un processo chiave e il record del lotto mostra quali unità sono state eseguite durante quella finestra. Il team quindi mette in quarantena le unità interessate prima della spedizione. Questo collegamento protegge l'obiettivo zero difetti richiesto dai programmi di elettronica automobilistica.
L’integrazione rafforza anche l’azione correttiva. Una restituzione di campo riporta un codice lotto e il record indica il percorso del processo, i risultati dell'ispezione e l'approvazione dell'operatore. Gli ingegneri possono risalire al difetto fino alla fase originaria e correggere il processo anziché la parte. Ogni induttore viene quindi fornito con prove alle spalle e la qualità si basa su prove registrate piuttosto che su garanzie.
I programmi automobilistici richiedono tracciabilità a livello di lotto e unità, conservazione documentata, conformità IATF 16949, qualifica AEC-Q200 e controlli e test disciplinati dei processi. La tracciabilità degli induttori automobilistici unisce questi requisiti. Supporta la garanzia della qualità, limita i richiami a un singolo lotto e dimostra la conformità durante gli audit.
Ogni induttore dovrebbe portare con sé una registrazione dalla materia prima al test finale. I team di elettronica automobilistica che integrano questo record nella produzione ottengono indagini più rapide e azioni correttive più efficaci.
La visione lungimirante è semplice. La tracciabilità funziona meglio come parte del processo, non come componente aggiuntivo. I team che lo integrano in anticipo spediscono ogni parte con le prove alle spalle.