English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
5 modi in cui i produttori di induttori ad asta garantiscono un'induttanza costante
Un'induttanza coerente nella produzione di massa si basa su cinque discipline di produzione: selezione del materiale di base, avvolgimento automatizzato con controllo della tensione, test di induttanza in linea con feedback, controllo termico e ambientale e controllo statistico del processo con audit. Piccole variazioni di induttanza riducono i margini di regolazione, modificano le prestazioni del circuito e riducono la resa della produzione. Gli ingegneri e i team di approvvigionamento che valutano un produttore di induttori ad asta si trovano ad affrontare una domanda pratica: quali tecniche e controlli mantengono effettivamente l'induttanza entro la tolleranza su grandi serie? Le cinque discipline seguenti rispondono direttamente a questa domanda, mostrando il contributo di ciascun controllo e cosa verificare durante un audit del fornitore.
Selezione precisa del materiale del nucleo
Specifica delle proprietà magnetiche
L'induttanza aumenta in modo direttamente proporzionale alla permeabilità magnetica. Una bobina con nucleo in aria produce un debole campo magnetico. L'inserimento di materiale magnetico in quella bobina concentra il campo e aumenta significativamente sia l'induttanza che il fattore Q. Questa relazione fisica rende le specifiche fondamentali la prima leva per la coerenza. Un produttore di induttori ad asta che controlla la permeabilità alla sorgente controlla l'induttanza a valle.
La scelta del materiale del nucleo dell'induttore stabilisce la linea di base per ogni unità successiva. Gli ingegneri specificano un grado con un intervallo di permeabilità definito, quindi verificano tale grado rispetto alla frequenza dell'applicazione e alle esigenze attuali. I processi di produzione di precisione mantengono quindi la precisione dell'induttanza entro più o meno il venti per cento. Tale finestra dipende dalla permeabilità effettiva stabile durante tutto il ciclo di produzione. Uno spostamento del materiale d'anima fornito sposta contemporaneamente tutti gli avvolgimenti della linea.
Test a livello di lotto prima dell'avvolgimento
La caratterizzazione a livello di lotto rileva la deriva della permeabilità prima che qualsiasi filo entri in un nucleo. Ciascun lotto in entrata di materiale del nucleo dell'induttore supera un test campione di permeabilità e consistenza dimensionale. I fornitori confrontano i risultati con la distribuzione caratterizzata per quel grado. Un lotto che non rientra nell'intervallo non raggiunge mai la stazione di avvolgimento.
Questo cancello protegge la finestra di tolleranza, corsa dopo corsa. La stessa disciplina si applica agli induttori e alle bobine toroidali, dove il grado del nucleo determina la banda di induttanza ottenibile. I dati di lotto documentati supportano anche la tracciabilità durante un audit del fornitore. Gli acquirenti possono richiedere questi registri e confermare che il controllo dei materiali fondamentali è un processo misurato, non un presupposto. Il materiale centrale coerente, verificato lotto per lotto, mantiene la finestra del ±20% raggiungibile su grandi tirature.
Avvolgimento automatizzato con controllo della tensione
Conteggio giri e densità di avvolgimento
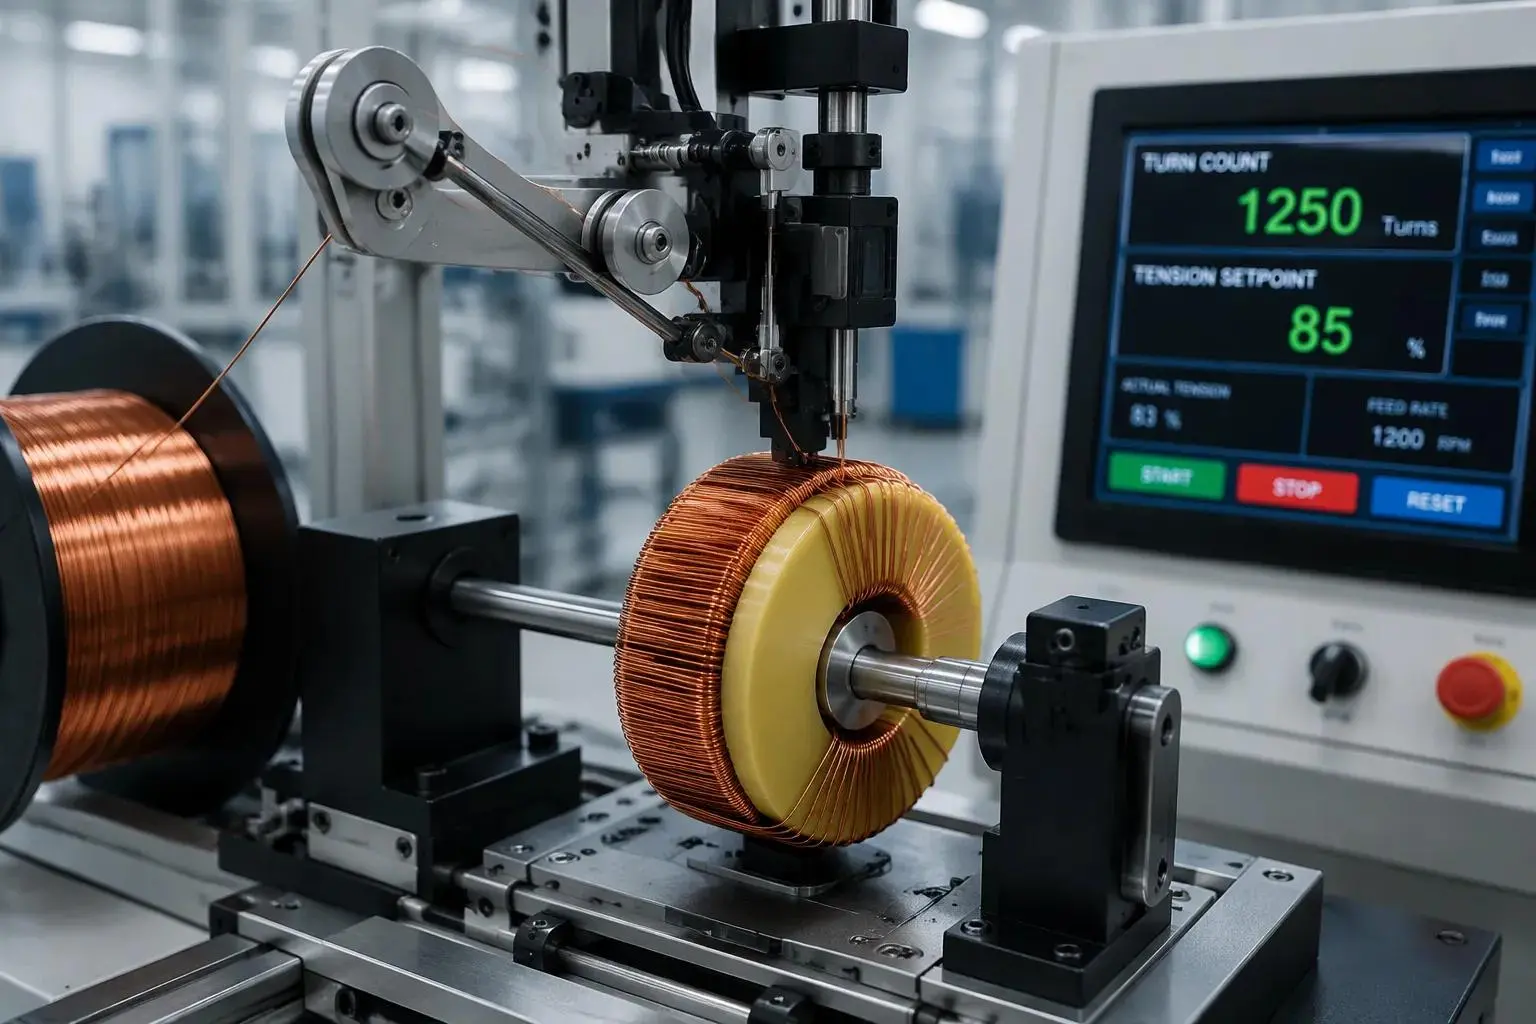
Il processo di avvolgimento è la fase fondamentale nella produzione di induttori . Imposta il valore dell'induttanza, la stabilità dell'induttanza e le prestazioni generali. La tecnica di avvolgimento di precisione mantiene costanti le dimensioni della bobina nella produzione di grandi volumi. L'attrezzatura automatizzata conta i giri tortuosi e li dispone in strati uniformi. Il numero di giri di ogni filo di rame deve corrispondere al progetto, poiché ogni giro aggiunto rafforza il campo magnetico. Una singola svolta sbagliata cambia quel campo, quindi la macchina posiziona ogni svolta alla stessa inclinazione.
La densità di spire uniforme riduce al minimo la variazione di induttanza tra le unità. Per mantenere costante l'induttanza, è necessario evitare un'eccessiva sovrapposizione delle spire negli avvolgimenti a strato singolo. Un processo di avvolgimento disciplinato fissa anche il numero di giri di avvolgimento per strato. Il diametro del filo e la spaziatura degli strati determinano il valore finale e la macchina li mantiene entrambi all'interno della ricetta programmata. Questa disciplina si sovrappone ai controlli di processo degli induttori toroidali, dove la distribuzione delle spire e la gestione della tensione servono agli stessi obiettivi di coerenza. La stessa logica si applica agli induttori e alle bobine toroidali e agli induttori e alle bobine toroidali costruiti su nuclei toroidali.
Sistemi di tensione a circuito chiuso
La tensione del filo determina quanto strettamente gli avvolgimenti del filo si trovano sul nucleo. Gli avvolgimenti del filo allentato cambiano posizione e alterano il circuito magnetico. I sistemi di tensione a circuito chiuso misurano continuamente la tensione e la regolano in tempo reale. Ballerini meccanici, alimentatori servocomandati e celle di carico trattengono ciascuno il filo con una determinata trazione. Il controller confronta ciascuna lettura con il setpoint e corregge il motore. La tensione controllata mantiene ogni unità vicino alla sua induttanza target.
Questi controlli supportano anche il processo dell'induttore toroidale e servono gli induttori e le bobine toroidali allo stesso modo. La tensione stabile preserva la geometria degli avvolgimenti del filo attraverso la manipolazione e l'invasatura. Il controllo della tensione completa il processo di avvolgimento. I registri di tensione documentati forniscono agli auditor una registrazione del setpoint e dell'intervallo misurato per ciascuna corsa. Il risultato sono prestazioni ripetibili durante l’intero ciclo di produzione.
Test e feedback dell'induttanza in linea
Catturare la deriva alla stazione di avvolgimento
La misurazione in linea rileva la deriva dell'induttanza prima che le parti lascino la stazione di avvolgimento. Una testa di prova dedicata legge ogni bobina finita quando esce dalla macchina. Gli operatori vedono immediatamente il risultato, mentre la parte è ancora in mano. Questo controllo anticipato dell'induttanza impedisce a un ciclo di deriva di costruire un lotto completo di unità fuori tolleranza.
Il fissaggio del test deve tenere conto della posizione della bobina sull'asta . Facendo scorrere la bobina lungo un'asta di ferrite si modifica l'induttanza, lo stesso principio utilizzato per sintonizzare le antenne radio AM. Un dispositivo che posiziona la parte su un punto di riferimento fisso rimuove quella variabile. La misurazione riflette quindi la bobina stessa, non il punto in cui l'operatore l'ha posizionata. Un fissaggio stabile mantiene la lettura legata al livello di induttanza target per ogni unità.
Chiusura del ciclo di feedback
Le misurazioni si ripercuotono sui parametri di avvolgimento, quindi le correzioni avvengono durante il ciclo anziché dopo. Quando le letture tendono verso l'alto o verso il basso, il controller regola il conteggio dei giri o la tensione sulle parti successive. La linea ritorna all'induttanza target senza interrompere la produzione o scartare il lotto.
La stessa disciplina del feedback si applica al test di induttori e bobine toroidali , dove la geometria dell'avvolgimento governa anche l'induttanza finale. La distribuzione della svolta sui nuclei toroidali sposta il valore di induttanza finale, quindi il circuito corregge la geometria nello stesso modo in cui corregge gli avvolgimenti dell'asta. I registri di misurazione documentati forniscono agli auditor la prova che il ciclo si chiude ad ogni analisi.
Compensazione termica e controllo ambientale
Gestione degli effetti della temperatura
La temperatura modifica la permeabilità magnetica e l'induttanza segue questo spostamento. Un materiale del nucleo che funziona bene a temperatura ambiente può subire variazioni una volta che l'avvolgimento si riscalda durante il funzionamento. I produttori risolvono questo problema selezionando tipi di materiali principali con permeabilità stabile nell'intervallo di temperatura nominale. Scelgono inoltre induttori classificati per un'elevata resistenza termica. Tale valutazione supporta valori di induttanza costanti, perdita magnetica minima e stabilità operativa a lungo termine.
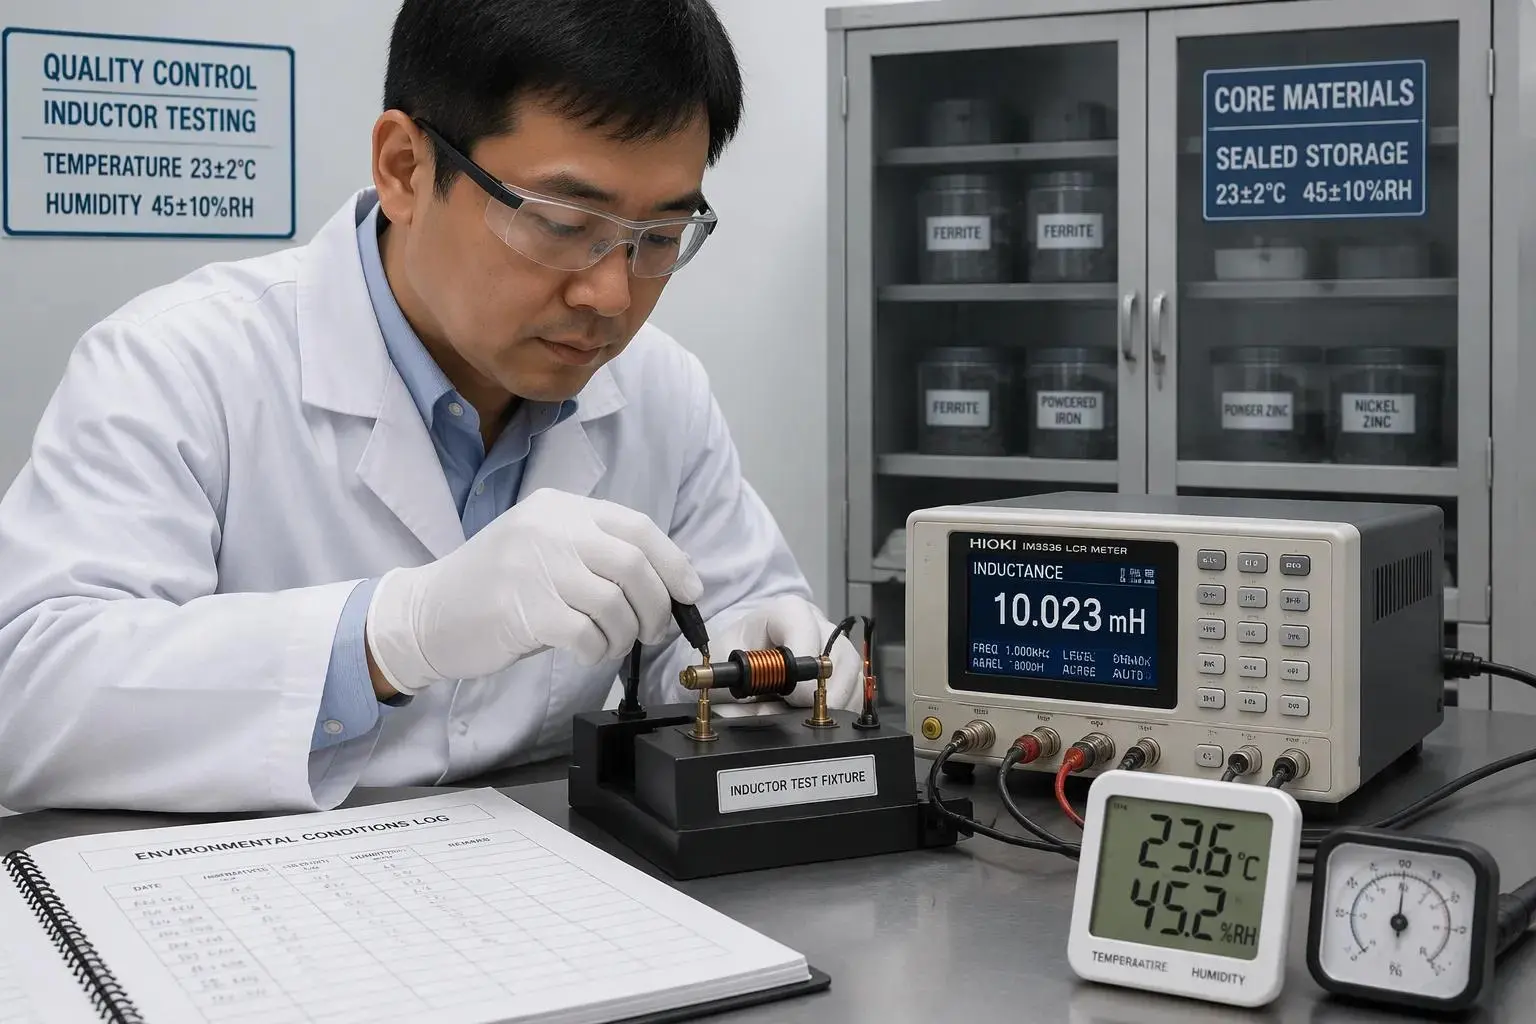
La compensazione termica si estende al reparto di produzione. Le stazioni di avvolgimento e prova funzionano a temperature controllate, quindi le misurazioni riflettono la parte piuttosto che la stanza. Una lettura di prova effettuata in una fredda mattina e un'altra effettuata in un caldo pomeriggio possono differire per ragioni non correlate alla bobina. Mantenendo stabile la temperatura della stazione si rimuove tale variabile. La stessa logica si applica agli induttori e alle bobine toroidali, dove la temperatura interna influisce sulla lettura dell'induttanza finale proprio come accade su un'asta.
Controllo dell'umidità e manipolazione
Anche l’umidità e le condizioni di manipolazione durante la produzione influiscono sui nuclei avvolti. L'assorbimento di umidità può alterare le proprietà effettive del materiale del nucleo e una manipolazione brusca può spostare le posizioni di rotazione su una bobina finita. Entrambi gli effetti allontanano l'induttanza dal suo bersaglio. I controlli ambientali presso le stazioni di avvolgimento e di prova proteggono la finestra di tolleranza da questi influssi.
I controlli pratici includono il monitoraggio dell'umidità, lo stoccaggio sigillato di materiali sensibili e procedure di movimentazione definite in ciascuna stazione. Gli operatori utilizzano attrezzature anziché le mani nude per spostare le bobine finite. Questi passaggi mantengono stabile la permeabilità magnetica di ciascun nucleo dall'ispezione in entrata fino al test finale. La disciplina si estende agli induttori e alle bobine toroidali, dove la manipolazione e il controllo dell'umidità proteggono gli stessi obiettivi di coerenza. Registri ambientali documentati forniscono agli auditor un registro chiaro delle condizioni della stazione durante ogni ciclo di produzione.
Controllo e audit dei processi statistici
Grafici SPC per la diagnosi precoce
I grafici statistici di controllo del processo tengono traccia delle misurazioni dell'induttanza durante un ciclo di produzione. Ogni punto tracciato rappresenta un'unità testata e il grafico mostra la tendenza man mano che la corsa procede. Una lenta deriva verso l'alto appare come una linea ascendente molto prima che ogni singola parte ceda. Gli operatori rilevano tempestivamente questa deriva e la correggono prima che diventi rottame. Questo allarme tempestivo protegge la finestra di tolleranza e riduce gli sprechi nella produzione su larga scala.
I limiti di controllo derivano dalla capacità del processo caratterizzato, non da congetture. Il produttore studia un funzionamento stabile, misura la diffusione naturale dei valori di induttanza e stabilisce dei limiti attorno a tale diffusione. I punti all'interno dei limiti mostrano un processo sotto controllo. I punti fuori dai limiti attivano un'indagine. Un produttore di induttori a barra che costruisce i limiti partendo da dati di capacità reali offre agli auditor una base difendibile per ogni decisione sulla linea.
Campionamento dei lotti e audit finali
Il campionamento del lotto e gli audit finali dell'induttanza costituiscono l'ultimo livello di verifica. Un campione prelevato da ciascun lotto viene sottoposto a misurazione rispetto alla distribuzione caratterizzata. L'audit conferma che le unità spedite corrispondono alla distribuzione per cui il processo è stato creato. Questo passaggio non si basa su un singolo controllo di fine linea. Verifica l'intero lotto rispetto al record statistico.
La stessa disciplina di controllo si applica agli induttori e alle bobine toroidali , dove la geometria dell'avvolgimento governa l'induttanza finale. I revisori confrontano i risultati del campione con la distribuzione dei nuclei toroidali e contrassegnano qualsiasi lotto che non vi rientra. Le registrazioni documentate degli audit completano la catena di garanzia della qualità dell'induttore. Gli acquirenti possono esaminare questi record e confermare che ogni lotto spedito corrisponde all'induttanza target e alla distribuzione caratterizzata.
Cinque controlli garantiscono la coerenza dell'induttanza dalla progettazione alla spedizione. La selezione del materiale del nucleo imposta la linea di base magnetica, l'avvolgimento automatizzato con controllo della tensione fissa la geometria della bobina, i test in linea con feedback correggono la deriva all'interno del ciclo, il controllo termico e ambientale protegge la finestra di tolleranza e il controllo statistico del processo con audit verifica ogni lotto. Nessun singolo passaggio garantisce da solo la coerenza delle prestazioni. Un abile produttore di induttori ad asta li sovrappone tutti e cinque, in modo che ognuno catturi ciò che manca agli altri. Gli ingegneri e gli specialisti degli approvvigionamenti dovrebbero chiedere ai fornitori dati fondamentali a livello di lotto, registri di tensione, registrazioni di misurazioni in linea, registri ambientali della stazione e grafici SPC costruiti in base a capacità caratterizzate. Un produttore di induttori ad asta che condivide questi record dimostra il controllo sull'induttanza su grandi tirature.