English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Test di affidabilità degli induttori di potenza per alimentatori switching industriali
Gli ingegneri che costruiscono alimentatori switching industriali dovrebbero effettuare otto test nel piano di qualificazione: ciclo termico, shock termico, vibrazione, umidità, saldabilità, resistenza di isolamento, durata del carico ad alta temperatura e verifica della polarizzazione CC della corrente di saturazione. Ogni test mira a un percorso di stress specifico.
L'induttore di potenza comporta un rischio concentrato in qualsiasi alimentatore a commutazione. Il nucleo, l'avvolgimento e i giunti di saldatura vedono tutti i cicli termici e meccanici in servizio. Queste sollecitazioni causano la maggior parte dei problemi di affidabilità nel percorso magnetico.
Il test di affidabilità degli induttori di potenza bilancia due costi. Il superamento dei test allunga la qualificazione e aumenta il costo unitario. I test insufficienti invitano a fallimenti sul campo. Il set di test corretto corrisponde all'applicazione e questo articolo illustra come crearlo.
Requisiti industriali per induttori di potenza
Richieste di temperatura, vibrazioni e durata
Gli alimentatori di commutazione industriali funzionano continuamente, spesso all'interno di involucri con flusso d'aria limitato. Le temperature ambientali rimangono elevate per anni. Gli induttori di potenza di livello industriale devono quindi funzionare a temperature estreme, in genere da -40°C fino a +125°C o superiori. Il servizio continuo amplifica ogni decisione relativa al margine termico.
Lo stress meccanico aggiunge una seconda richiesta. Gli ambienti ferroviari ad alta velocità, automobilistici e industriali esigenti rendono fondamentali la robustezza dei giunti di saldatura, la resistenza alle vibrazioni e la tolleranza agli urti. Un induttore di potenza che sopravvive ai test al banco può ancora rompersi in corrispondenza di una terminazione dopo anni di vibrazioni della macchina.
Le aspettative di vita rappresentano la terza domanda. I programmi di qualificazione estendono i test di durata del carico ben oltre 1.000 ore, fino a 5.000 ore. I team quindi applicano un'estrapolazione in stile Arrhenius rispetto a un criterio di degrado definito. Tali estrapolazioni sono specifiche per le parti testate, le condizioni di stress, le ipotesi e la definizione di guasto. Gli ingegneri non dovrebbero generalizzarli come una regola di durata di tutti gli induttori.
Profili industriali e di consumo e automobilistici
Ciascun segmento di mercato modella i requisiti degli induttori in modo diverso. L'elettronica di consumo dà priorità alle parti miniaturizzate, compatte e ad alta densità per i design più sottili di smartphone, laptop, dispositivi indossabili e dispositivi domestici intelligenti. Il costo e le dimensioni determinano questo profilo e una durata di servizio più breve è accettabile. L'automazione industriale necessita di induttori durevoli e ad alta efficienza per il funzionamento continuo di robot, PLC, sensori e VFD. Il settore automobilistico richiede componenti compatti ad alta corrente e ad alta temperatura, azionati da piattaforme di batterie da 800 V e ricarica ultrarapida, con la conformità AEC-Q200 come punto di ingresso.
Segmento | Motivazione dell'utilizzo | Focus sull'affidabilità |
Controllo e automazione industriale | Lunga durata, temperatura ambiente potenzialmente elevata | Funzionamento 24 ore su 24, 7 giorni su 7, flusso d'aria dell'armadio, eventi di sovraccarico, margine termico a lungo termine |
Convertitori CC/CC automobilistici | Compattezza, robustezza meccanica, capacità ad alta corrente | Serie qualificate per il settore automobilistico, transitori termici ed elettrici del veicolo |
Convertitori buck punto di carico consumer | Corrente elevata nell'area compatta del PCB | Polarizzazione CC, riscaldamento con corrente di ondulazione, temperatura di servizio continuo |
I margini si restringono a temperature estreme. La corrente nominale efficace e il margine di corrente di saturazione diminuiscono entrambi quando il nucleo si riscalda. Una corrente nominale insufficiente si manifesta come abbassamento dell'induttanza o fuga termica. La definizione dei requisiti prima del test previene questa mancata corrispondenza. I parametri elettrici chiave come isat, frequenza di risonanza automatica e corrente efficace devono essere specificati alla temperatura operativa peggiore, non alla temperatura ambiente.
Test di affidabilità degli induttori di potenza essenziali
I test di affidabilità degli induttori di potenza si basano su una serie definita di stress test. Ciascun test riproduce uno stress sul campo ed espone un meccanismo di guasto. Gli ingegneri dovrebbero considerare questo set di test come la spina dorsale di qualsiasi piano di qualificazione .
Cicli termici e shock termico
Il ciclo termico sposta la parte tra i limiti di temperatura bassa e alta con una velocità di rampa controllata. La rampa lenta consente all'intero assieme di espandersi e contrarsi insieme. Lo shock termico applica gli stessi estremi con un trasferimento quasi istantaneo. Il forte gradiente sollecita l'interfaccia tra materiali con diversi tassi di espansione. Entrambi i test mirano alla rottura del nucleo, alla fatica degli avvolgimenti e alla rottura dei giunti di saldatura. Lo shock termico è lo schermo più duro per l'integrità della terminazione. Il ciclo termico simula meglio le oscillazioni ambientali quotidiane in un armadio.
Vibrazioni, umidità e saldabilità
Il test delle vibrazioni scuote la parte montata attraverso una scansione di frequenza. Mira all'affaticamento meccanico sui giunti di saldatura e su qualsiasi nucleo allentato. Il test di umidità mantiene la parte ad alta temperatura e elevata umidità relativa. L'ingresso di umidità deteriora l'isolamento e corrode l'avvolgimento. I test di saldabilità verificano che le terminazioni si bagnino correttamente durante l'assemblaggio. Un risultato di bagnatura scadente preannuncia giunti deboli prima che la parte entri in servizio.
I test di saldabilità e umidità rilevano i punti deboli degli avvolgimenti e delle terminazioni che i soli test termici non riescono a rilevare. Lo stress termico rivela un disadattamento di espansione. Non rivela una terminazione che resista alla bagnatura o un avvolgimento che assorba l'umidità nel tempo. Questi due test colmano questa lacuna.
Test | Profilo di stress tipico | Focus sull'accettazione |
Cicli termici | Ripetute escursioni dal basso verso l'alto con una rampa controllata | Nessuna crepa nel nucleo; spostamento di induttanza entro il limite; DCR stabile |
Shock termico | Trasferimento rapido tra temperature estreme | Nessuna rottura delle terminazioni o dei giunti di saldatura; isolamento intatto |
Vibrazione | Sweep di frequenza sulla parte montata | Nessun affaticamento articolare; nessun allentamento del nucleo; parametri stabili |
Caldo umido/umidità | Temperatura elevata con elevata umidità relativa | Resistenza di isolamento superiore al minimo; nessuna corrosione |
Saldabilità | Immersione di saldatura controllata alla temperatura specificata | Bagnatura completa della terminazione; nessuna dewetting o vuoti |
La tabella fornisce i profili tipici e i focus sull'accettazione. I limiti esatti derivano dallo standard scelto e dall'applicazione. Un induttore di potenza che supera lo stress termico ma non riesce a saldare rappresenta comunque un rischio di affidabilità nella produzione. Il set di test funziona nel suo insieme, non come controlli isolati.
Resistenza di isolamento e durata del carico
La resistenza di isolamento misura l'isolamento tra l'avvolgimento e il nucleo nel tempo. Una lettura elevata conferma un rivestimento smaltato integro e una bobina pulita. L'umidità, l'invecchiamento termico e lo stress da tensione erodono lentamente quella barriera. Una resistenza di isolamento in calo segnala il rischio di guasto prima che si verifichi un cortocircuito.
Durata e deriva del carico ad alta temperatura
La durata del carico ad alta temperatura fa funzionare l' induttore di potenza alla corrente nominale e alla temperatura elevata per un periodo prolungato. Il test espone l'induttanza a lungo termine e la deriva della resistenza CC. Entrambi i parametri cambiano man mano che il nucleo invecchia e l'avvolgimento si stabilizza. La deriva è importante perché la modellazione delle perdite dipende da valori stabili. Una resistenza CC in aumento aggiunge perdite all'avvolgimento. Una caduta dell'induttanza aumenta la corrente di ondulazione e la perdita del nucleo CA. Insieme spingono l’aumento della temperatura verso l’alto. Gli ingegneri confrontano la deriva con la lettura iniziale e con la tolleranza della scheda tecnica.
Controlli della polarizzazione CC e della corrente di saturazione
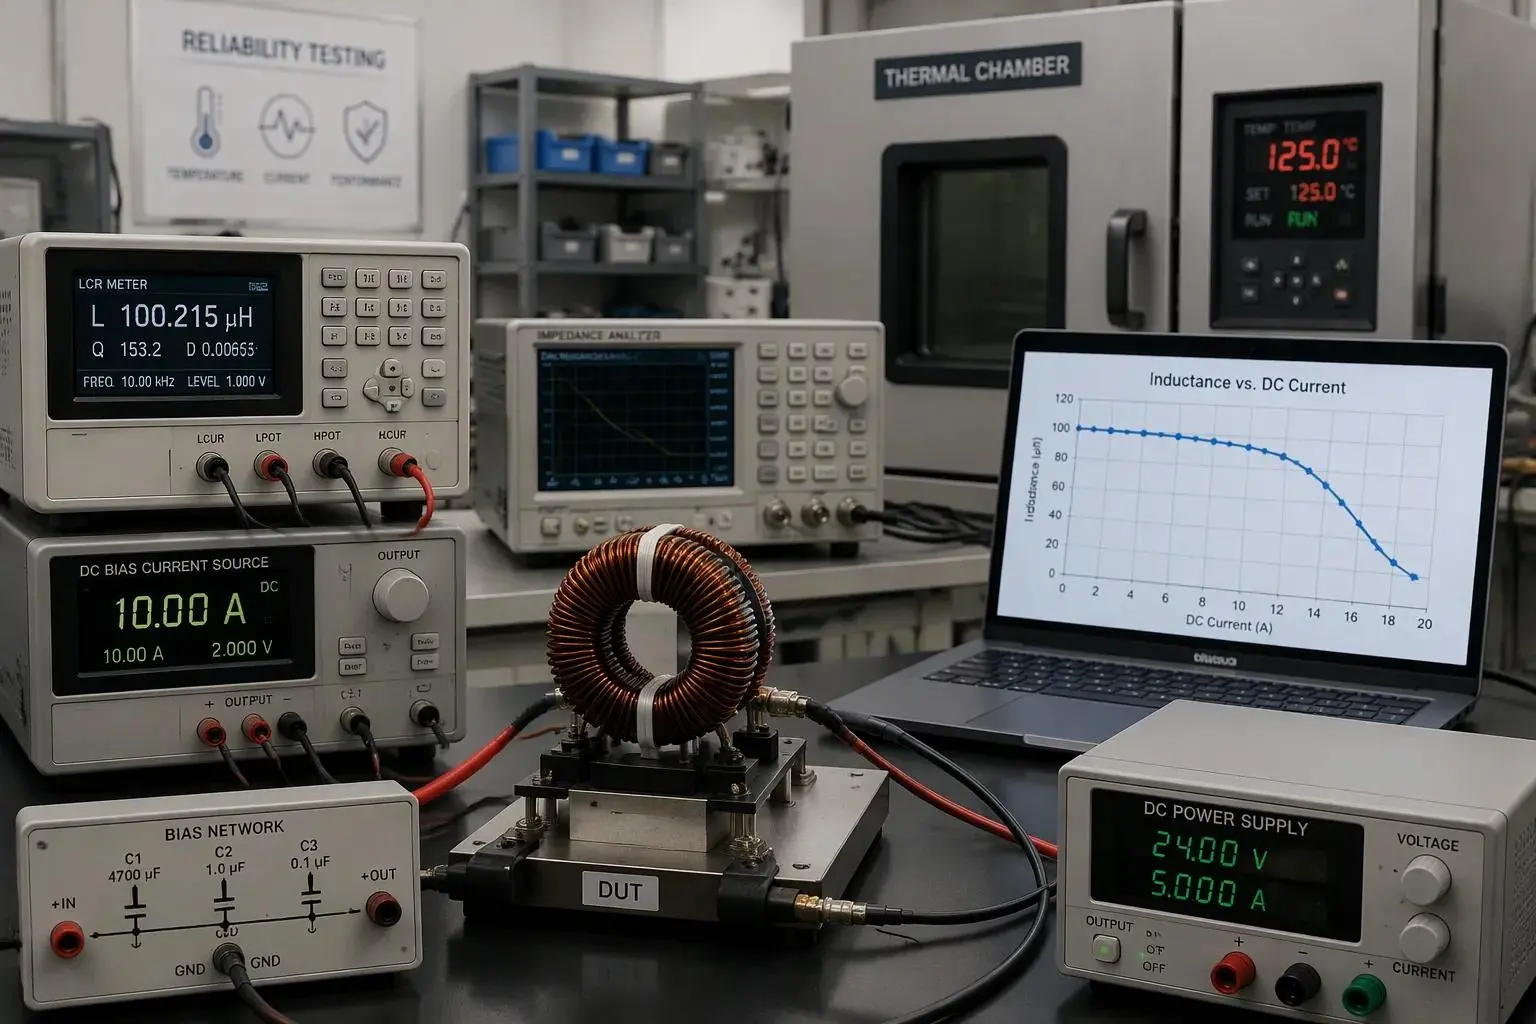
Il test della polarizzazione CC sovrappone una corrente CC al segnale di misurazione CA. L'installazione richiede un misuratore LCR o un analizzatore di impedenza, una sorgente CC controllata e una rete di polarizzazione che isoli lo strumento dalla CC. Il tecnico innanzitutto soddisfa le condizioni della scheda tecnica per frequenza, livello CA e temperatura, quindi esegue la compensazione aperta e breve. L'induttanza a polarizzazione zero diventa il riferimento L0. La corrente quindi aumenta in fasi controllate, con induttanza e temperatura registrate ad ogni fase. L'isat misurato è la corrente continua in cui l'induttanza cade secondo il criterio dichiarato dal produttore.
Criterio della caduta di induttanza | Induttanza risultante per una parte nominale di 10 µH |
Riduzione del 10%. | ~9μH |
Riduzione del 20%. | ~8μH |
Riduzione del 30%. | ~7μH |
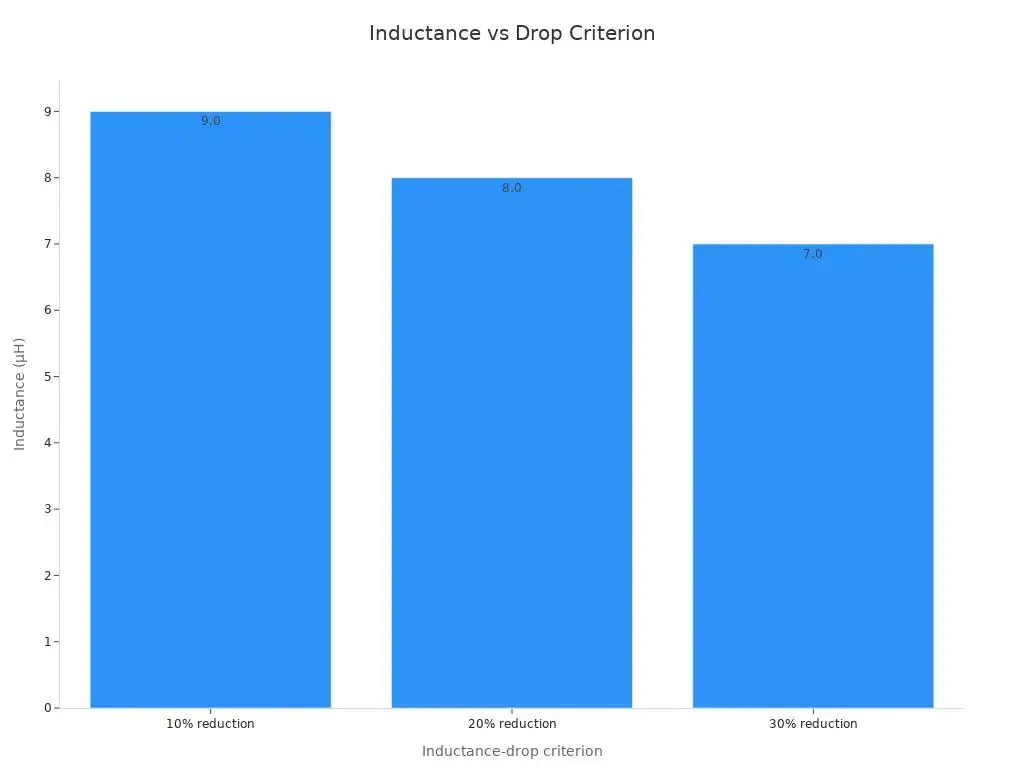
Nessuna percentuale di caduta è universale. Una parte valutata con un calo del 30% può mostrare una valutazione isat più alta di una con una valutazione del 10%. I confronti valgono solo quando la definizione della caduta e le condizioni del test corrispondono. L'ingegnere dovrebbe anche leggere la curva L-contro-I per ogni corrente rilevata dal circuito: funzionamento normale, picco stazionario, avvio e transitorio. Una parte nominale da 10 µH può fornire solo 7,5 µH nel punto operativo e i calcoli del convertitore devono utilizzare l'induttanza rimanente. Il materiale del nucleo modella la curva. I nuclei di ferrite mostrano un forte ginocchio di saturazione, mentre i nuclei di polvere e compositi metallici diminuiscono gradualmente. Una corrente nominale insufficiente si manifesta quando un ginocchio molle è stato incrociato troppo presto. La corrente di saturazione di picco deve quindi essere al di sopra del carico peggiore con margine, e la corrente di saturazione nominale deve essere mantenuta per l'intero intervallo di temperature.
Standard e criteri di accettazione
Mappatura AEC-Q200, IEC e MIL-STD
Ciascun test sul piano di qualificazione risale a una famiglia standard denominata. AEC-Q200 (Rev-E, 2023) funge da standard primario di qualificazione delle prove di stress per i componenti passivi e copre esplicitamente induttori e componenti magnetici. Aggiunge test specifici AEC oltre ai metodi di base, tra cui la durata in condizioni di umidità distorta a 1.000 ore, 85 °C, 85% di umidità relativa con polarizzazione nominale, oltre alla resistenza terminale. La norma IEC 60068 fornisce i metodi di prova ambientali e meccanici di base a cui fa riferimento AEC-Q200. MIL-STD-883 e la serie JEDEC JESD22-A si affiancano come standard di base sottostanti. I documenti AEC si basano su questi metodi ma non li sostituiscono.
AEC-Q200 copre tutto ciò che non è un semiconduttore: condensatori, resistori, induttori, elementi magnetici, varistori, fusibili e cristalli.
I progetti industriali spesso prendono in prestito selettivamente i livelli di test automobilistici. Un progettista può adottare il profilo di durata dell'umidità distorta per un'applicazione con custodia sigillata e saltare un'analisi delle vibrazioni che il metodo di montaggio già affronta. Quel prestito selettivo funziona quando l’ingegnere documenta la logica.
Leggere correttamente i criteri di accettazione
Le soglie superate/fallite richiedono un'attenta lettura. I limiti di variazione dell'induttanza definiscono quanto il valore può discostarsi dalla lettura iniziale. I limiti di spostamento DCR limitano l’aumento della resistenza DC. I minimi di resistenza di isolamento costituiscono le basi per l'isolamento dall'avvolgimento al nucleo. I criteri visivi riguardano le crepe nel nucleo, la bagnatura delle terminazioni e la leggibilità della marcatura. Un induttore di potenza soddisfa il piano solo quando tutti i criteri soddisfano insieme.
Copiare i livelli predefiniti di uno standard senza confrontarli con l'applicazione crea problemi. Un margine di corrente di saturazione predefinito può presupporre un ambiente favorevole che il contenitore non fornisce mai. Il rating attuale e l’attuale margine efficace devono riflettere il caso peggiore reale. Gli ingegneri dovrebbero confermare ciascuna soglia rispetto alle condizioni sul campo prima di firmare il piano.
Interpretazione dei risultati e modalità di fallimento
Rottura del nucleo, affaticamento degli avvolgimenti, giunti di saldatura
Un induttore di potenza guasto di solito mostra una delle cinque firme. La rottura del nucleo appare come una frattura visibile dopo uno shock termico o uno shock meccanico. La fatica dell'avvolgimento si manifesta come una spira rotta o in corto dopo ripetute espansioni e contrazioni. Superfici di rottura dei giunti di saldatura alla terminazione dopo vibrazioni o cicli termici. La rottura dell'isolamento si rivela come una lettura della resistenza di isolamento in caduta. La deriva dell'induttanza appare come un lento spostamento del valore durante la durata del carico.
Ogni firma punta a una causa principale diversa. Una crepa lungo il bordo del nucleo suggerisce un gradiente termico che la parte non è in grado di assorbire. Un avvolgimento affaticato suggerisce che il rame e il nucleo si siano mossi a velocità diverse. Un giunto rotto suggerisce il metodo di montaggio o il profilo di saldatura, non il design magnetico. Gli ingegneri dovrebbero registrare la posizione del guasto prima di sostituire la parte.
Usura e fallimenti iniziali
La sequenza dei test separa le due categorie. I difetti precoci compaiono nelle prime ore di uno stress test. I meccanismi di usura compaiono tardivamente e crescono costantemente. Una parte che si guasta alla centesima ora di un test di durata di carico di 1.000 ore presenta un difetto. Una parte che si sposta dopo 4.000 ore mostra un invecchiamento normale. L'analisi del fallimento conferma quindi il meccanismo attraverso la sezione trasversale o la microscopia.
La costruzione coerente riduce la variazione che complica questa lettura. Un produttore con selezione interna dei materiali magnetici e processi IATF 16949 mantiene una stretta diffusione da unità a unità. Lo spread ristretto rende visibile una tendenza alla deriva rispetto a una linea di base stabile. Lo spread ampio nasconde la tendenza all'interno dello scatter normale.
Fare attenzione ad una corrente nominale insufficiente durante l'interpretazione. Una parte che si surriscalda alla corrente efficace nominale può mostrare contemporaneamente un aumento della resistenza CC e una diminuzione dell'induttanza. Questo modello riflette la perdita dell'avvolgimento e la perdita del nucleo che superano il progetto termico, non un difetto casuale. Il margine di corrente di saturazione e la corrente nominale devono entrambi mantenersi alla temperatura peggiore prima che il tecnico pulisca la parte.
Abbinamento dei livelli di test alle applicazioni
Derivazione di profili dalle condizioni del campo
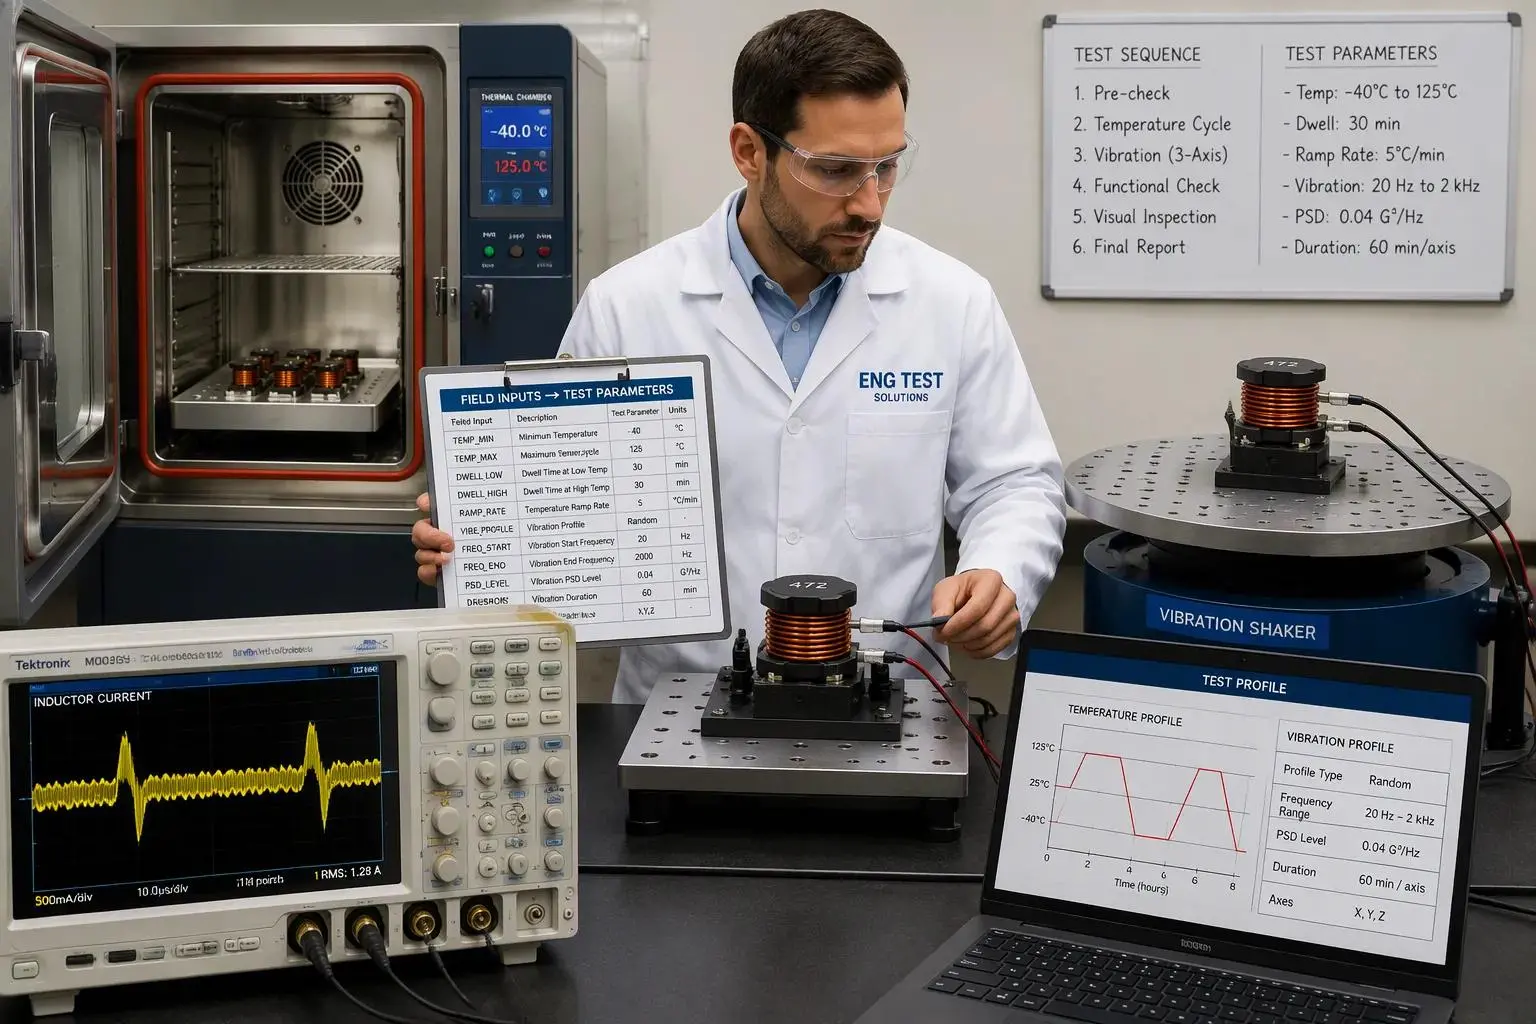
Un profilo di test dovrebbe rispecchiare l'ambiente del campo, non un foglio dati predefinito generico. L'ingegnere inizia con tre input: l'intervallo di temperatura ambiente all'interno dell'involucro, lo spettro di vibrazioni del luogo di montaggio e il ciclo di lavoro del carico. Ciascun input è associato a un parametro di test specifico.
Inserimento sul campo | Parametro di prova impostato |
Intervallo ambientale dell'involucro | Limiti bassi e alti del ciclo termico, durata dell'immersione |
Spettro di vibrazione del montaggio | Banda di oscillazione delle vibrazioni e livello di accelerazione |
Ciclo di carico del carico ed eventi di picco | Durata della vita del carico, livello di polarizzazione per le spazzate di polarizzazione CC |
Il carico nel caso peggiore merita un'attenzione speciale. L'ingegnere deve vincolare la corrente nominale e i margini di corrente di saturazione al carico più pesante che il circuito potrà mai richiedere, compresi l'avvio e i picchi transitori. Un induttore di potenza dimensionato solo per il carico nominale si abbassa quando arriva il transitorio. Il valore isat deve superare il picco con headroom alla temperatura operativa più alta, dove cade la corrente di saturazione. La corrente nominale efficace deve coprire il riscaldamento in regime stazionario e l'aumento di temperatura risultante deve rimanere all'interno del progetto termico. La corrente di ondulazione aggiunge la perdita CA oltre al riscaldamento CC, quindi il profilo dovrebbe riflettere l'ondulazione reale alla frequenza di commutazione.
Evitare test eccessivi e sottotest
I test eccessivi comportano un prezzo visibile. Lotti di test aggiuntivi, durate più lunghe e analisi ripetute dei guasti allungano il programma di qualificazione e aumentano il costo unitario. Un'analisi delle vibrazioni copiata da un programma automobilistico può aggiungere settimane al progetto di un componente imbullonato all'interno di un armadio fisso. Questo sforzo acquista poca fiducia.
I test insufficienti comportano un prezzo nascosto. Un test di umidità saltato o un controllo della corrente di saturazione allentato possono superare una parte che non funziona sul campo. I guasti sul campo costano molto di più del tempo di test che avrebbero consumato. L'ingegnere dovrebbe posizionare ciascun test dove il rischio dell'applicazione lo giustifica.
Esiste una scorciatoia pratica. Il supporto completo per la selezione e il test da parte di un produttore di induttori esperto riduce notevolmente questa fase di abbinamento. Un fornitore con selezione interna del materiale magnetico può proporre un profilo dalla descrizione dell'applicazione, fornire campioni per la verifica e confermare i dati correnti isat e rms rispetto al punto operativo reale. Questo supporto trasforma il dimensionamento e la selezione degli induttori da un'ipotesi in una decisione documentata. L'ingegnere è ancora titolare della chiamata di accettazione finale, ma il lavoro di abbinamento inizia dai dati testati anziché da una pagina vuota.
L’obiettivo è un piano della giusta dimensione. Ogni test su di esso risponde a un rischio sul campo che l'applicazione presenta effettivamente. I test di affidabilità degli induttori di potenza funzionano meglio quando il profilo segue le condizioni del campo e i margini di corrente seguono il carico nel caso peggiore.
Considerazioni sui costi e sulla conformità
Da dove provengono i costi di qualificazione
Il costo della qualificazione si accumula da quattro fonti. Il numero di lotti di prova determina il costo base, poiché ogni lotto consuma parti, tempo di fissaggio e ore di laboratorio. La durata del test moltiplica quella base e una lunga durata del carico impegna le camere per settimane. L'analisi dei guasti aggiunge costi ogni volta che un campione fallisce, perché la sezione trasversale e la microscopia richiedono manodopera specializzata. La riqualificazione dopo una modifica progettuale riavvia parte del ciclo e una modifica tardiva può cancellare un intero piano completato.
Determinante dei costi | Cosa consuma |
Numero di lotti di prova | Parti, attrezzature, ore di laboratorio per lotto |
Durata della prova | Tempo della camera per tutta la corsa |
Analisi dei fallimenti | Manodopera specializzata per campione non riuscito |
Riqualificazione | Ripetizione dei test interessati dopo le modifiche alla progettazione |
Un induttore di potenza è al centro di questo budget. Il comportamento in termini di perdita del nucleo e di perdita dell'avvolgimento determina la quantità di test termici necessari per il piano. Una parte con un generoso margine di corrente di saturazione necessita di meno rieseguizioni rispetto a una spinta vicino al limite.
Costruire un piano di test delle giuste dimensioni
Un piano dimensionato correttamente parte dalle condizioni applicative, non dal menu completo di uno standard. L'ingegnere seleziona prima i test essenziali, poi aggiunge test facoltativi solo laddove un rischio specifico li giustifica. Un involucro sigillato può giustificare il test di umidità e annullare l'analisi delle vibrazioni che il metodo di montaggio già supporta.
Anche il tipo di componente dovrebbe guidare il piano. Gli induttori con nucleo in ferrite si adattano agli alimentatori switching ad alta frequenza e ai ruoli EMI, dove la perdita del nucleo e la frequenza di autorisonanza dominano il progetto. Gli induttori toroidali ad alta corrente sono adatti per l'accumulo e il filtraggio dell'energia, dove la corrente di saturazione e il margine di corrente efficace sono più importanti. L'ingegnere dovrebbe scegliere il tipo che corrisponde all'applicazione anziché testare ogni tipo a ogni livello. Questa scelta mantiene l'induttanza, la corrente nominale e i margini della corrente di ondulazione allineati al servizio reale e mantiene il budget di qualificazione puntato sul rischio reale sul campo.
Il set di test essenziale copre cicli termici, shock termico, vibrazioni, umidità, saldabilità, resistenza di isolamento, durata del carico e polarizzazione CC. Gli ingegneri leggono i risultati confrontandoli con i limiti di deriva e i segni di guasto, quindi adattano i livelli alle condizioni del campo.
Una pratica lista di controllo guida la selezione e la qualificazione:
1. Definire l'applicazione e le condizioni operative peggiori.
2. Determinare l'induttanza, l'ondulazione e la corrente di picco richieste.
3. Schermare le schede tecniche in base a bias e temperatura, non a valori nominali.
4. Verificare che isat elimini il transitorio di picco alla temperatura massima.
5. Controllare la costruzione, le prove di qualificazione e i criteri di accettazione.
6. Modellare e testare il circuito finale prima dell'approvazione.
Trovare un equilibrio tra affidabilità e costi significa testare ciò che l'applicazione sottolinea, e niente di più.